Токарная оснастка
Как выбрать токарный патрон для станка с ЧПУ: зажим, кулачки, обороты и вылет
Инженерный разбор выбора токарного патрона: совместимость со шпинделем и приводом, жёсткие и мягкие кулачки, фактическое усилие на оборотах, вылет заготовки. Учебный расчёт момента, таблица и чек-лист.
01
Начните с детали и станка, а не с диаметра патрона
Патрон удерживает вращающуюся заготовку и передаёт ей момент шпинделя. Ошибка в выборе затрагивает не только биение, но и удержание детали при резании. Поэтому надпись «патрон 250 мм» ещё не доказывает совместимость: нужно знать посадку на шпиндель, тип привода зажима, тяговое усилие цилиндра, допустимые обороты, габарит детали и применяемые кулачки.
Один и тот же станок может решать разные задачи: зажим черновой поковки за наружный диаметр, чистовой детали за уже обработанную поверхность, кольца за внутренний диаметр или длинного вала с дополнительной опорой. Для каждой задачи меняются контакт кулачков, доступ инструмента и допустимый режим. Технологический маршрут следует согласовать до заказа оснастки.
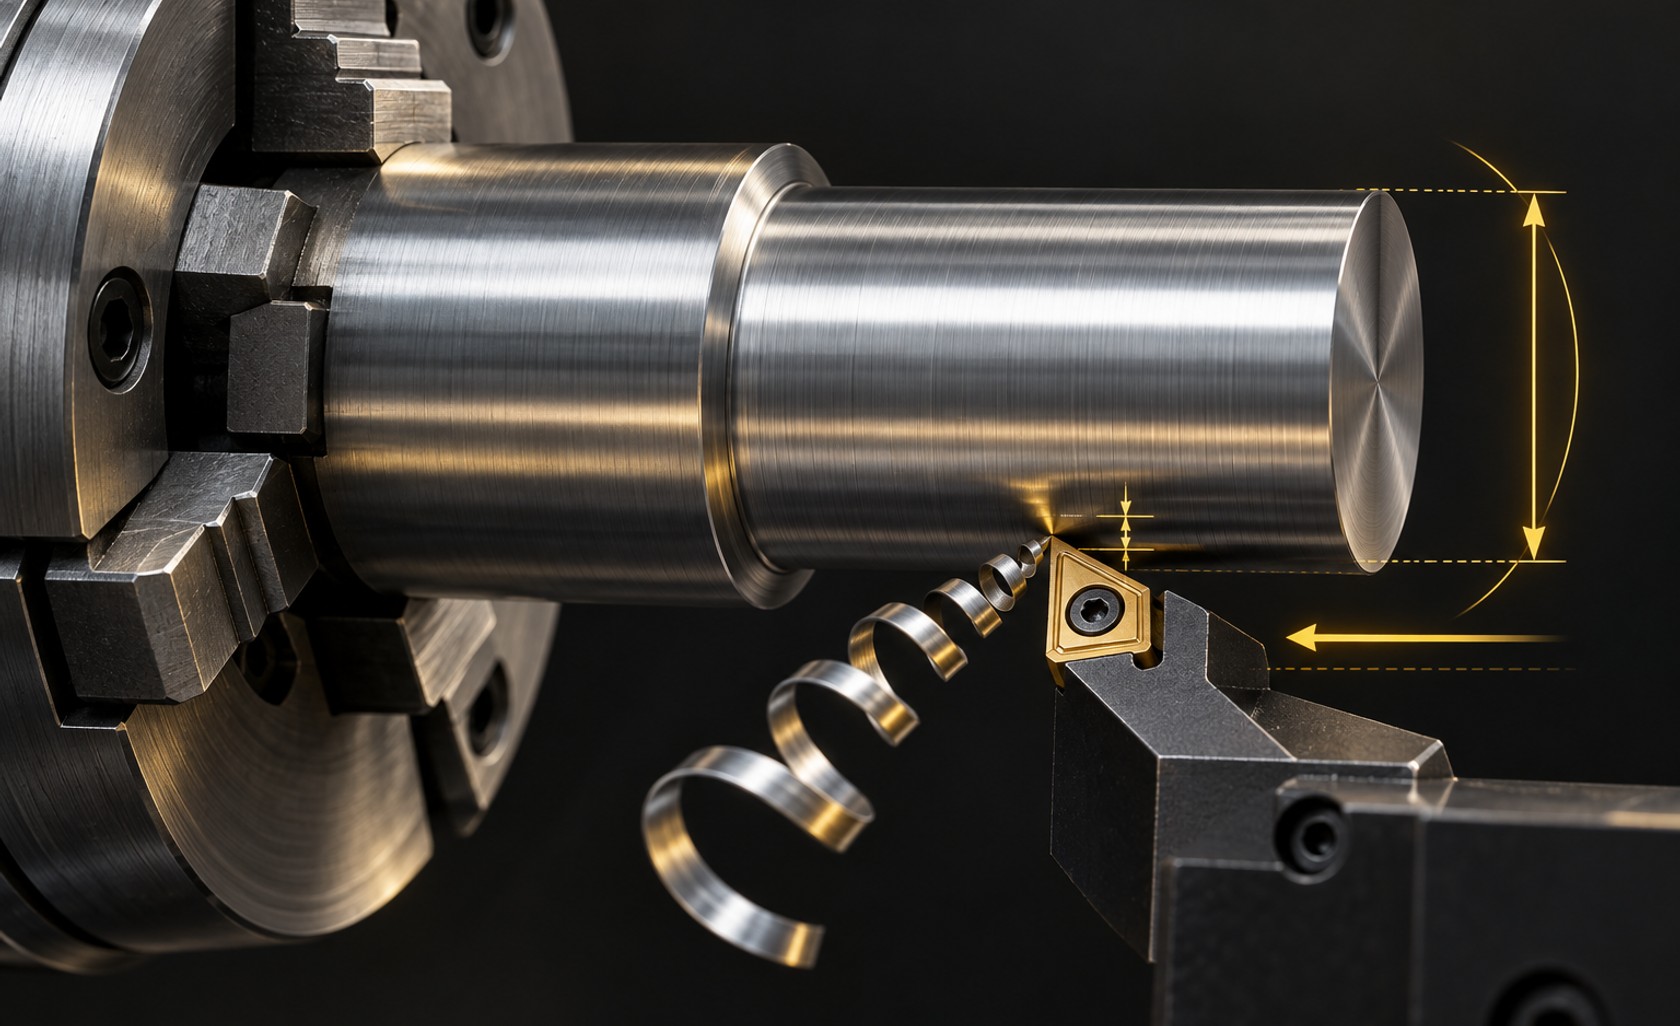
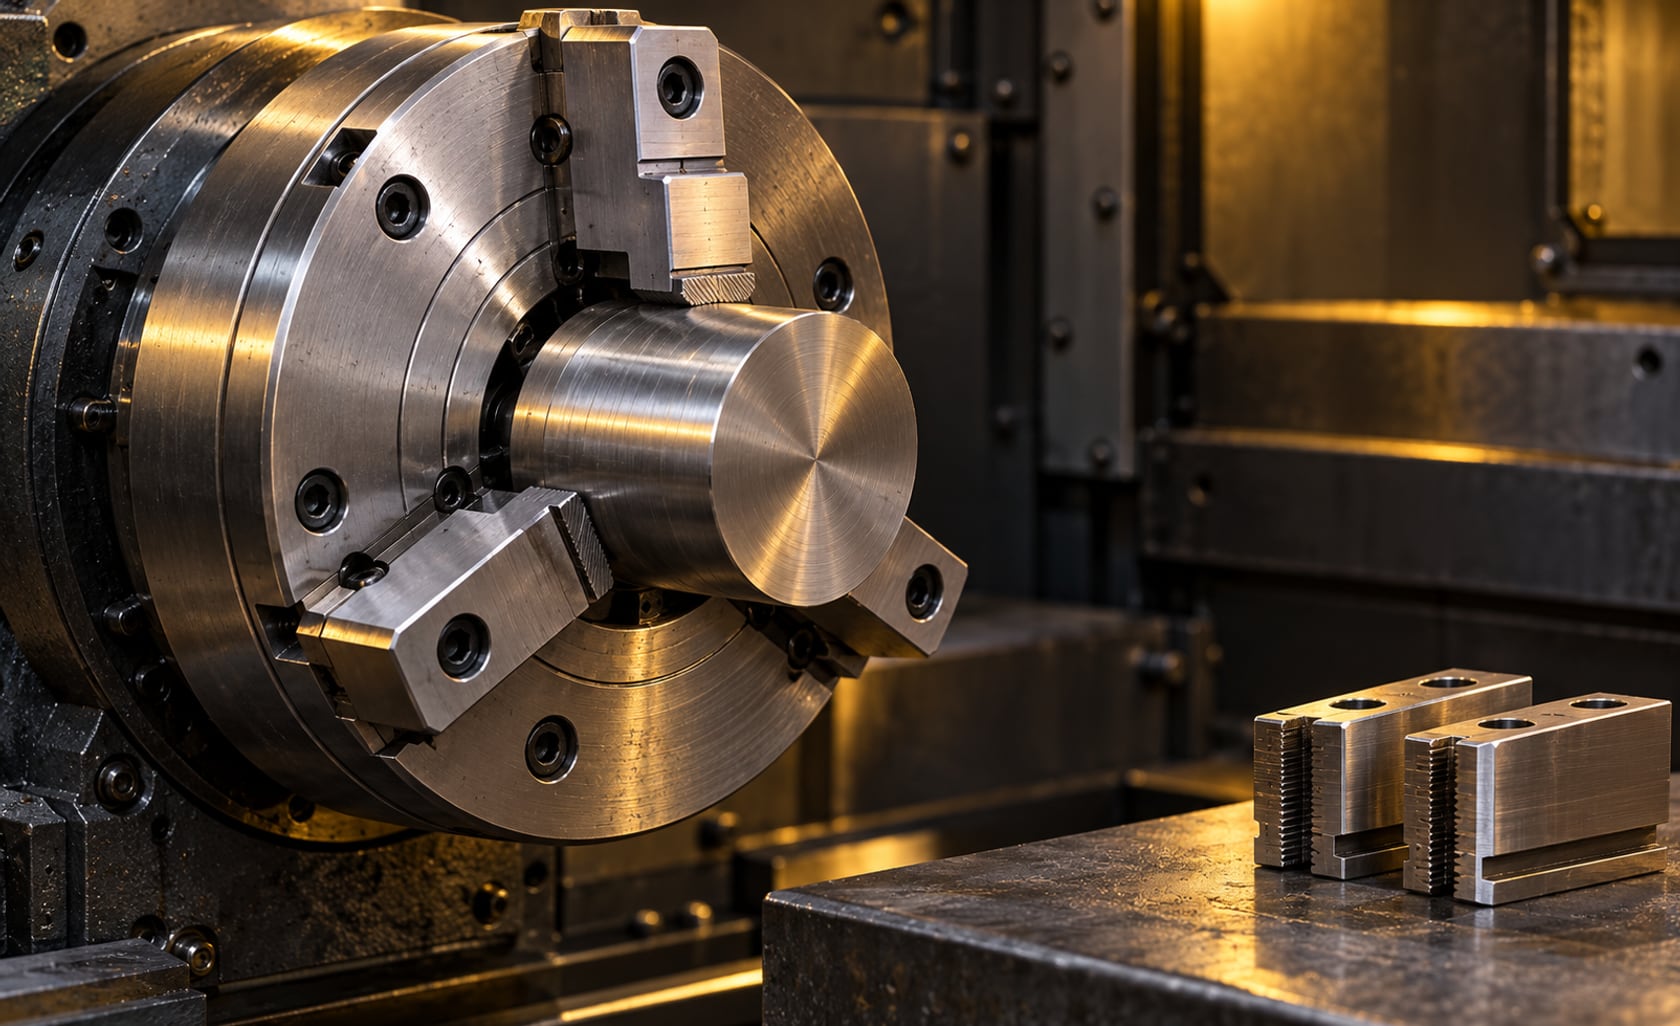
Иллюстрация к статье концептуальная. Она показывает расположение патрона, заготовки и сменных кулачков, но не является чертежом конкретного изделия или указанием для монтажа.
02
Механический или силовой: как работает зажим
На ручном спиральном патроне оператор поворачивает ключ; на силовом патроне станка с ЧПУ кулачки перемещает механизм, связанный с тягой и гидравлическим или другим приводом. Наличие гидростанции не делает любые патроны взаимозаменяемыми: важны ход тяги, допустимое тяговое усилие, посадочные размеры и правильное направление зажима.
Каталожное усилие на кулачках обычно дано для определённых условий испытания. Реальное удержание зависит от настройки привода, формы и массы верхних кулачков, точки контакта с деталью, смазки и оборотов. В руководстве патрона LMC ZA отдельно показано, как при росте частоты вращения центробежное действие кулачков уменьшает динамическое усилие зажима. Поэтому нельзя принимать максимальные обороты шпинделя за разрешённые обороты всей сборки.
Сверьте интерфейс шпинделя и адаптера, крепёж, проходное отверстие, ход основных кулачков и габарит узла в рабочей зоне. Крепёж и монтаж выполняют по документации производителя и станка; самостоятельная подгонка без проверки посадки и балансировки может создать опасность.
03
Кулачки: жёсткие для черновой поверхности, мягкие для повторяемой базы
Жёсткие кулачки обычно выбирают для чернового прутка и заготовки с грубой поверхностью. Мягкие растачивают под конкретный диаметр и задачу; они позволяют получить более полное прилегание и снизить следы на чистовой поверхности. Haas в руководстве по неисправностям патрона разделяет эти сценарии и предупреждает, что загрязнение, заусенцы и неверно расточенные кулачки могут привести к смещению детали.
Растачивать мягкие кулачки надо в состоянии зажима, близком к рабочему, с опорным кольцом или оправкой и в подходящей части хода. Если кулачки упёрлись в конец хода, достигнутое давление ещё не означает надёжный контакт с деталью. Перед обработкой проверяют прилегание, положение кулачков, крепёж и биение зажатой заготовки.
Комплекты отличаются высотой, массой, шагом и профилем зубчатой посадки. Даже похожие внешне кулачки не следует считать совместимыми без сверки с конкретной серией патрона. Каталог Haas прямо требует сопоставлять размер патрона и профиль зубчатой посадки кулачков.
04
Что сравнить в паспортах до закупки
Для безопасного выбора нужно сопоставить несколько ограничений как единую систему. Ограничение по оборотам берут по самому слабому совместимому компоненту: патрону, цилиндру, адаптеру, кулачкам и заготовке. Паспортная скорость патрона относится к указанной производителем комплектации и условиям; замена верхних кулачков может изменить допустимый режим.
Максимальное статическое усилие не равно динамическому усилию на рабочих оборотах. Слишком малый зажим даёт проворот или вылет; чрезмерное давление деформирует тонкостенную деталь и может ухудшить контакт. Руководство Haas по гидравлическому патрону описывает обе проблемы. Поэтому давление назначают по требуемому удержанию и допустимой деформации детали, затем проверяют на реальной оснастке.
| Параметр | Что запросить | Почему важно |
|---|---|---|
| Посадка и привод | Тип носа шпинделя, адаптер, тяга, ход и предел тягового усилия | Механическая совместимость и корректный ход зажима |
| Габарит и отверстие | Диаметр патрона, проходное отверстие, габарит с кулачками | Проход прутка, доступ инструмента и зоны столкновений |
| Обороты | Предел для сборки и график усилия зажима от частоты | На высокой скорости удержание может снижаться |
| Кулачки | Тип, масса, высота, шаг и профиль посадки | Контакт с деталью и центробежное влияние |
| Заготовка | Диаметр, длина зажима, вылет, масса, поверхность | Момент от сил резания, деформация и опора |
05
Вылет заготовки: учебный расчёт момента, а не разрешение на резание
Рассмотрим только геометрию нагрузки. Если условная поперечная сила на инструменте составляет 200 Н и действует на расстоянии 60 мм от зоны зажима, плечевой момент составляет M = F × L = 200 × 0,06 = 12 Н·м. При таком же усилии и вылете 120 мм момент уже 24 Н·м. Удвоение вылета в этой упрощённой модели удваивает момент, который стремится повернуть или сместить деталь в зажиме.
Это не расчёт необходимого усилия кулачков: реальная сила резания меняется, а удержание зависит от трения, контактной поверхности, числа кулачков, давления, динамики вращения и жёсткости детали. По этим двум числам нельзя назначить давление, обороты или предельный вылет. Их показывают, чтобы объяснить, почему длинный вал иногда требует другой базы, люнета или задней бабки и почему один диаметр патрона не решает задачу.
Если технолог предлагает увеличить вылет ради доступа инструмента, сравните полную компоновку: где режущая кромка, где точка контакта кулачков, не перекрыта ли траектория, не деформируется ли тонкая стенка, доступны ли опоры. Проверку проводят по документации оборудования и пробной детали при согласованном безопасном режиме.
| Вылет L | Расчёт F × L | Условный момент |
|---|---|---|
| 60 мм | 200 Н × 0,06 м | 12 Н·м |
| 120 мм | 200 Н × 0,12 м | 24 Н·м |
06
Что проверить на установленном патроне
Перед первым циклом сверяют установку патрона и кулачков с руководством, очищают контактные поверхности, проверяют крепёж, ход и фактический контакт с заготовкой. Измеряют биение в предусмотренной точке, оценивают деформацию после зажима и проверяют, что инструмент и револьверная головка не входят в зону кулачков. Для другой формы детали или перестановки кулачков проверку повторяют.
Haas предупреждает: при росте оборотов усилие зажима падает; нельзя превышать разрешённую частоту патрона, а кулачки не должны выходить за его наружный диаметр. Отдельно контролируют смазку: её недостаток снижает достижимое усилие. После потери питания деталь проверяют заново, поскольку давление зажима могло измениться.
Документируйте не только полученный размер, но и конфигурацию: патрон, комплект кулачков, диаметр расточки мягких кулачков, рабочее давление, ограничение оборотов и способ опоры. Это помогает повторить наладку и выявить изменения, если следующая партия ведёт себя иначе.
07
Чек-лист для запроса поставщику
Передайте поставщику чертёж детали и паспорт станка. Попросите подтвердить совместимость письменно, вместе с перечнем адаптеров и ограничений для выбранных кулачков.
- Зафиксировать размеры и массу заготовки, материал, поверхность зажима, длину контакта и требуемый вылет.
- Определить наружный или внутренний зажим, жёсткие или растачиваемые мягкие кулачки, нужную дополнительную опору.
- Сверить нос шпинделя, адаптер, цилиндр, ход тяги, тяговое усилие и проходное отверстие.
- Получить график динамического усилия и разрешённые обороты именно для планируемых кулачков и условий.
- Проверить габарит сборки, доступ инструмента и безопасное положение кулачков в рабочей зоне.
- Согласовать обслуживание, смазку, запасные кулачки, крепёж и процедуру приёмочной проверки.
- На пробной детали измерить биение, деформацию и размеры после обработки; при изменении наладки перепроверить зажим.
FAQ
Частые вопросы по теме
Можно ли выбирать патрон только по наружному диаметру?
Нет. Помимо диаметра нужны совместимые посадка и привод, ход и усилие тяги, проходное отверстие, ограничения по оборотам и подходящие кулачки для вашей детали.
Чем мягкие кулачки отличаются от жёстких?
Мягкие кулачки растачивают под конкретную поверхность и размер в рабочем состоянии зажима. Жёсткие чаще применяют для черновой поверхности. Выбор зависит от базы, состояния заготовки и допустимых следов зажима.
Почему усилие зажима уменьшается на высоких оборотах?
Центробежное действие вращающихся кулачков меняет динамическое усилие контакта. Масса, высота и расположение верхних кулачков влияют на результат; ориентироваться нужно на документацию конкретного патрона и конфигурации.
Можно ли считать давление гидросистемы прямым показателем усилия кулачков?
Нет. Передача усилия зависит от цилиндра, механизма патрона, хода, обслуживания и оборотов. Давление подбирают в допустимом диапазоне по руководствам, затем проверяют фактический зажим и деформацию детали.
Источники и нормативная база
- Haas Automation: Lathe Operator’s Manual 2025 — предупреждения по патрону и оборотам
- Haas Automation: LMC ZA Chuck Manual — динамическое усилие, кулачки и обслуживание
- Haas Automation: Hydraulic Chuck Troubleshooting Guide — давление и типы кулачков
- Haas Tooling: Lathe Chuck Jaws — размер и профиль зубчатой посадки
- Haas Automation: Lathe Chatter Troubleshooting — расточка мягких кулачков и контакт с деталью