Технология обработки
Режимы резания при токарной обработке: расчёт оборотов, подачи и глубины
Как рассчитать режимы резания при точении: скорость, обороты, подачу и глубину прохода. Пример для детали диаметром 60 мм, G96/G97 и проверка возможностей станка.
01
Начинайте с материала и пластины, а не с числа оборотов
Режимы токарной обработки связывают материал заготовки, режущий инструмент и возможности станка. Обороты — лишь результат расчёта для выбранной скорости резания и диаметра. Если сначала назначить привычные 1 000 об/мин, на разных диаметрах получится разная нагрузка на режущую кромку.
Рабочую отправную точку берут из рекомендаций производителя конкретной пластины: учитывают марку и состояние материала, сплав, геометрию стружколома, покрытие и вид операции. Название «сталь» недостаточно: термообработанная заготовка и мягкий прокат требуют разного подхода.
Затем проверяют зажим, вылет заготовки и резца, СОЖ, мощность и момент шпинделя. Приведённые ниже значения — условный расчётный пример, не рекомендация обработки любой стали. Назначать производственный режим по одной статье без этих исходных данных нельзя.
02
Скорость, подача и глубина: разные параметры и разные единицы
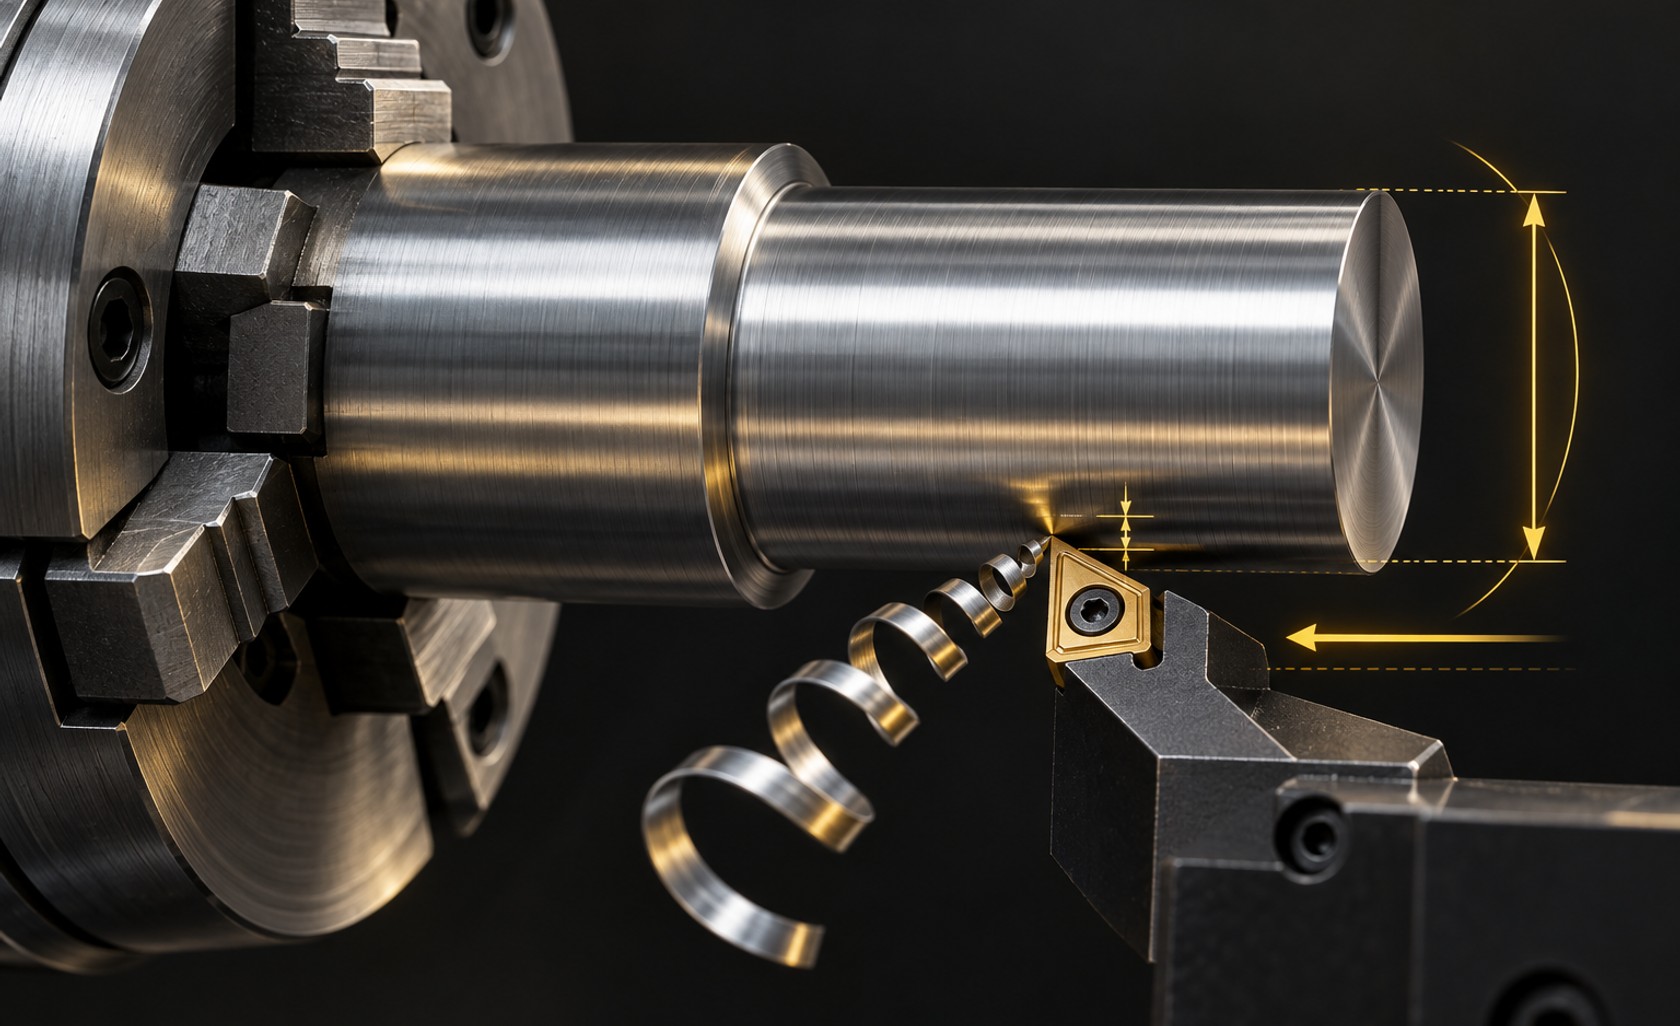
Скорость резания vc описывает движение поверхности детали относительно кромки. Частота n показывает число оборотов шпинделя. Подача fn — перемещение инструмента за один оборот, а минутная подача vf зависит ещё и от частоты вращения.
При наружном продольном точении глубина ap измеряется радиально. Если диаметр уменьшили с 64 до 60 мм за один проход, ap = (64 − 60) / 2 = 2 мм. Запись «сняли 4 мм по диаметру» не означает глубину резания 4 мм.
| Параметр | Единица | Практический смысл |
|---|---|---|
| vc | м/мин | Скорость резания на рассматриваемом диаметре |
| n | об/мин | Частота вращения шпинделя |
| Dm | мм | Диаметр обработки для расчёта скорости |
| fn | мм/об | Подача за оборот |
| vf | мм/мин | Минутная подача: fn × n |
| ap | мм | Радиальная глубина резания |
03
Пример: рассчитываем режим для диаметра 60 мм
Для учебного расчёта примем Dm = 60 мм, vc = 180 м/мин, fn = 0,20 мм/об и ap = 2 мм. Предположим, что технолог уже согласовал эти значения с паспортом инструмента и условиями операции. Обороты рассчитываются по формуле n = 1 000 × vc / (π × Dm).
Получаем около 955 об/мин. Минутная подача при этих оборотах составляет 191 мм/мин. Если используется режим подачи за оборот, в программе задают 0,20 мм/об, а не 191: смешение этих величин — отдельная опасная ошибка.
Округление оборотов допустимо только с пониманием результата. Например, при n = 950 об/мин фактическая скорость на диаметре 60 мм составит около 179 м/мин. Точность до десятых оборота здесь менее важна, чем верный диаметр и единицы.
| Величина | Расчёт | Результат |
|---|---|---|
| Обороты n | 1 000 × 180 / (π × 60) | ≈ 955 об/мин |
| Минутная подача vf | 0,20 × 955 | ≈ 191 мм/мин |
| Глубина прохода ap | (64 − 60) / 2 | 2 мм |
| Время движения на 30 мм | 30 / (0,20 × 955) | ≈ 0,157 мин, или 9,4 с |
04
Почему время прохода не равно времени изготовления детали
Полученные 9,4 секунды относятся только к движению на длине 30 мм при постоянной подаче и частоте. Это не обещание цикла станка. Расчёт не включает подвод, перебег, разгон осей, смену резца, зажим, измерение, загрузку и другие переходы.
Для планирования выпуска составляют карту всех операций и добавляют реальные вспомогательные времена. Если на детали шесть коротких переходов, выигрыш секунды в резании может оказаться менее значимым, чем сокращение смены инструмента или повторного базирования.
Оценку затем проверяют на контрольной партии. Сравнивают не лучший единичный цикл, а устойчивое время с учётом контроля качества и смены изношенной кромки. Отдельно фиксируют причины остановок, иначе повышение паспортной подачи не объяснит реальную производительность.
05
G96 и G97: что происходит при изменении диаметра
В диалекте Haas G97 задаёт постоянные обороты, а G96 — постоянную скорость резания. При G96 стойка меняет частоту по мере изменения диаметра. На торце возле центра для сохранения той же скорости требовались бы очень высокие обороты, поэтому обязательно ограничение максимальной частоты.
В указанном диалекте ограничение задают G50 S… . Значение выбирают не произвольно и не только по паспорту шпинделя: учитывают патрон, кулачки, вылет, массу и балансировку заготовки. В другой системе команда ограничения может отличаться.
Для нашей условной скорости 180 м/мин расчёт даёт около 955 об/мин на диаметре 60 мм и 1 432 об/мин на диаметре 40 мм. Если установлен допустимый предел 1 200 об/мин, ниже определённого диаметра скорость резания уже не будет постоянной: стойка ограничит обороты. Это нормальное действие защиты, а не ошибка формулы.
06
Как назначать черновой и чистовой проходы
Черновой проход снимает основной припуск; чистовой должен обеспечить геометрию и поверхность. Для них нельзя автоматически использовать одну пластину и один режим. Важны допустимая нагрузка на кромку, работа стружколома, радиус при вершине, жёсткость системы и остаточный припуск.
При слишком малой подаче или глубине пластина может работать вне рекомендованной области своей геометрии. Поэтому совет «для чистоты просто уменьшите всё» не всегда помогает. Сначала проверяют рекомендации инструмента, затем оценивают стружку, износ и измеренную шероховатость.
На тонком валу ограничением может стать прогиб, на длинной расточной оправке — вибрация, на прерывистом резании — стойкость кромки. Повышение скорости в таких случаях не заменяет исправление вылета или закрепления. Настройку меняют осознанно: одно изменение, контроль результата и запись в карту операции.
07
Как расчёт связан с выбором токарного станка
Чтобы обсуждать оборудование предметно, поставщику передают не только максимальный диаметр детали. Нужны материал, припуск, длина зажима, требуемая точность, набор инструментов и последовательность переходов. По этим данным можно оценивать рабочую зону, револьверную головку и характеристики шпинделя.
Паспортная мощность без графика момента не показывает возможности на расчётных 955 об/мин. Также важно различать длительный и кратковременный режим привода. Высокие максимальные обороты сами по себе не гарантируют устойчивое тяжёлое точение.
Если деталь требует сверления, фрезерования пазов или обработки поперечных отверстий, обсуждают приводной инструмент, оси C/Y и число переустановок. Дорогая конфигурация оправдана тогда, когда она решает конкретную технологическую задачу; считать её преимущество нужно по полному маршруту детали.
08
Что зафиксировать перед пробной обработкой
Рабочая карта должна позволять повторить результат другому оператору. Записывайте не только обороты и подачу, но и точное обозначение пластины, состояние заготовки, вылет, СОЖ и измеряемые характеристики детали.
Пробную обработку выполняют обученные сотрудники с соблюдением инструкции станка и действующих правил безопасности. Критерий удачного режима — не отсутствие аварии на одном проходе, а стабильные размеры, приемлемая поверхность, управляемая стружка и предсказуемая стойкость инструмента.
- Подтвердить материал, твёрдость и фактический припуск.
- Выбрать пластину и исходные режимы по её документации.
- Проверить диаметр расчёта, единицы F и режим G96/G97.
- Назначить допустимые обороты по всей системе зажима.
- Проверить жёсткость, вылеты, СОЖ и удаление стружки.
- Измерить первую деталь и сохранить параметры утверждённого режима.
FAQ
Частые вопросы по теме
Как рассчитать обороты токарного станка?
Используйте n = 1 000 × vc / (π × Dm), где vc задана в м/мин, Dm — в мм. Например, 180 м/мин на диаметре 60 мм дают около 955 об/мин. Скорость предварительно выбирают по документации инструмента.
Чем мм/об отличаются от мм/мин?
мм/об — перемещение за оборот, мм/мин — за минуту. При постоянных оборотах минутная подача равна подаче за оборот, умноженной на частоту вращения. Значение F должно соответствовать активному режиму стойки.
Как определяется глубина наружного точения?
Для продольного прохода радиальная глубина равна половине разницы начального и конечного диаметров. Переход с 64 до 60 мм означает ap = 2 мм, а не 4 мм.
Можно ли взять режим из примера и сразу точить сталь?
Нет. Значения приведены для демонстрации расчёта. Рабочий режим зависит от марки и твёрдости материала, пластины, зажима, вылетов, охлаждения и возможностей станка.