Основы ЧПУ
Что такое ЧПУ: принцип работы и виды станков для металлообработки
Простыми словами о числовом программном управлении: от чертежа и CAM-программы до осей, инструмента и готовой детали. Сравнение токарных, фрезерных и комбинированных станков, учебный расчёт времени партии и чек-лист выбора.
01
ЧПУ — это способ управлять станком, а не отдельная технология резания
ЧПУ расшифровывается как числовое программное управление. Управляющая система читает подготовленные команды, рассчитывает движение осей, задаёт работу шпинделя и вспомогательных устройств. Металл по-прежнему снимает инструмент: резец при точении, фреза при фрезеровании, сверло при сверлении. ЧПУ задаёт воспроизводимую последовательность действий, но не заменяет оснастку, инструмент, наладку и контроль размеров.
Одинаковая стойка может управлять разными по назначению машинами. Поэтому вопрос «какой ЧПУ лучше» без детали и операции слишком общий. Сначала фиксируют геометрию, материал, допуски, объём партии и нужные поверхности; только затем выбирают технологию обработки и подходящий станок.
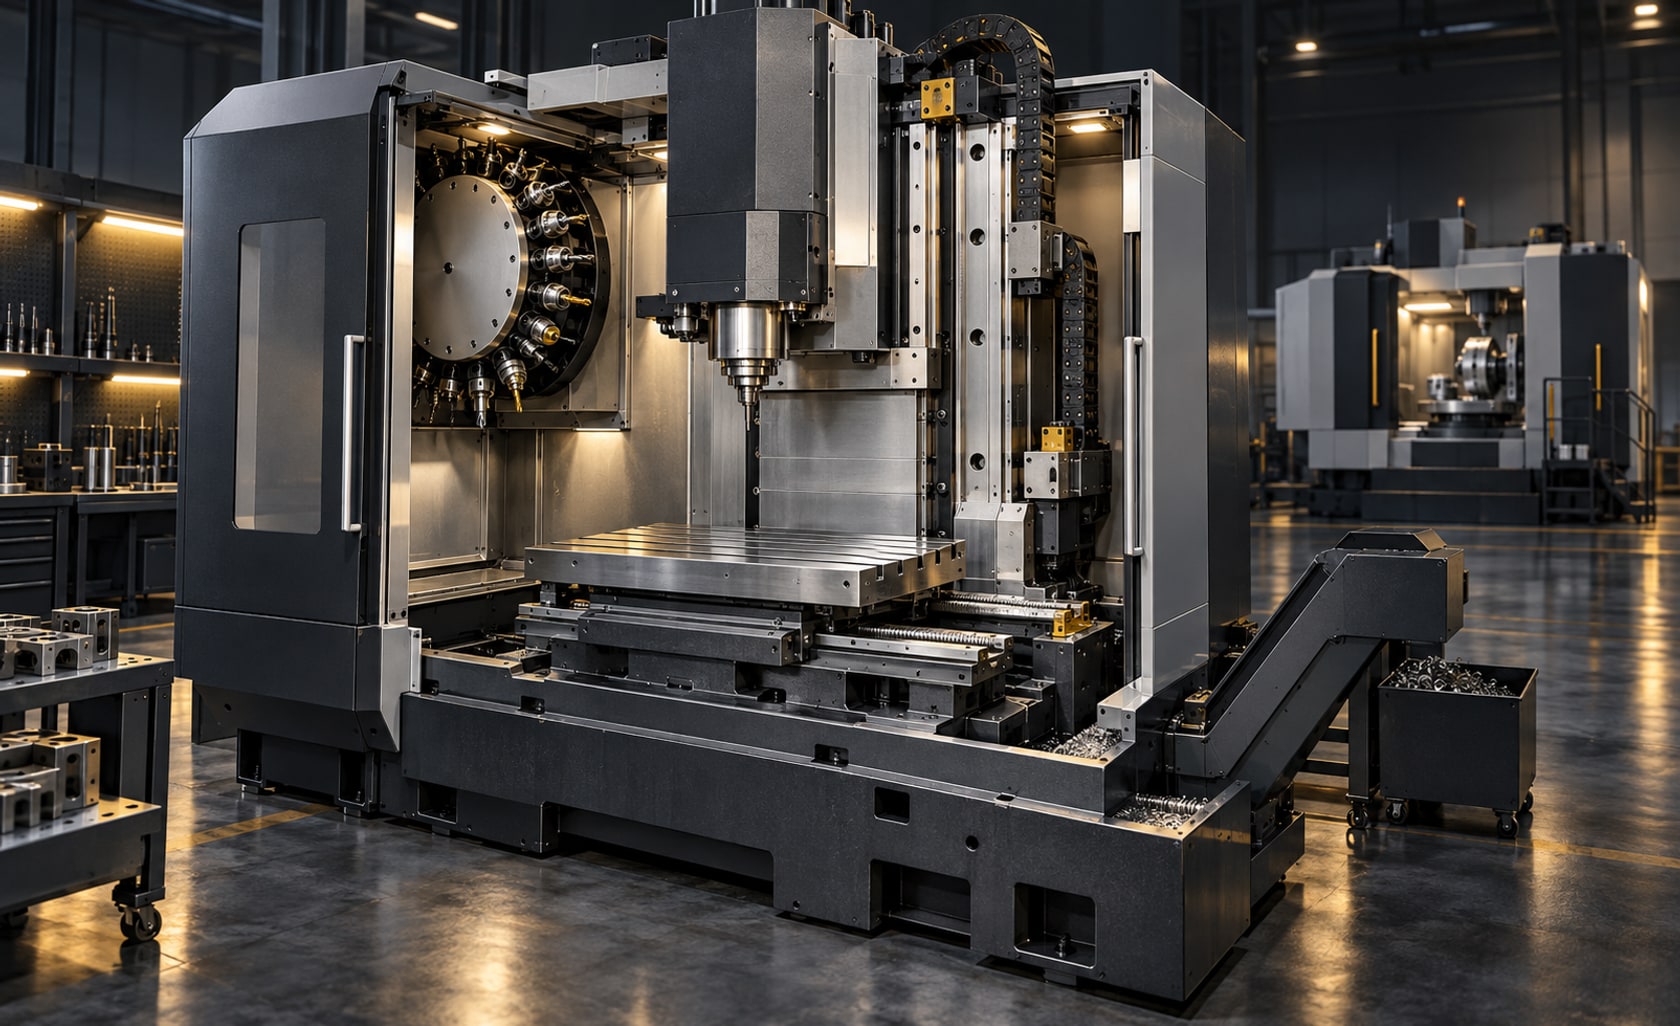
Обложка статьи — концептуальная иллюстрация, а не фотография конкретной модели или схема её электрики. Ниже рассматриваем общий принцип металлообработки, а не инструкцию по запуску оборудования.
02
Путь детали: чертёж → программа → наладка → обработка → контроль
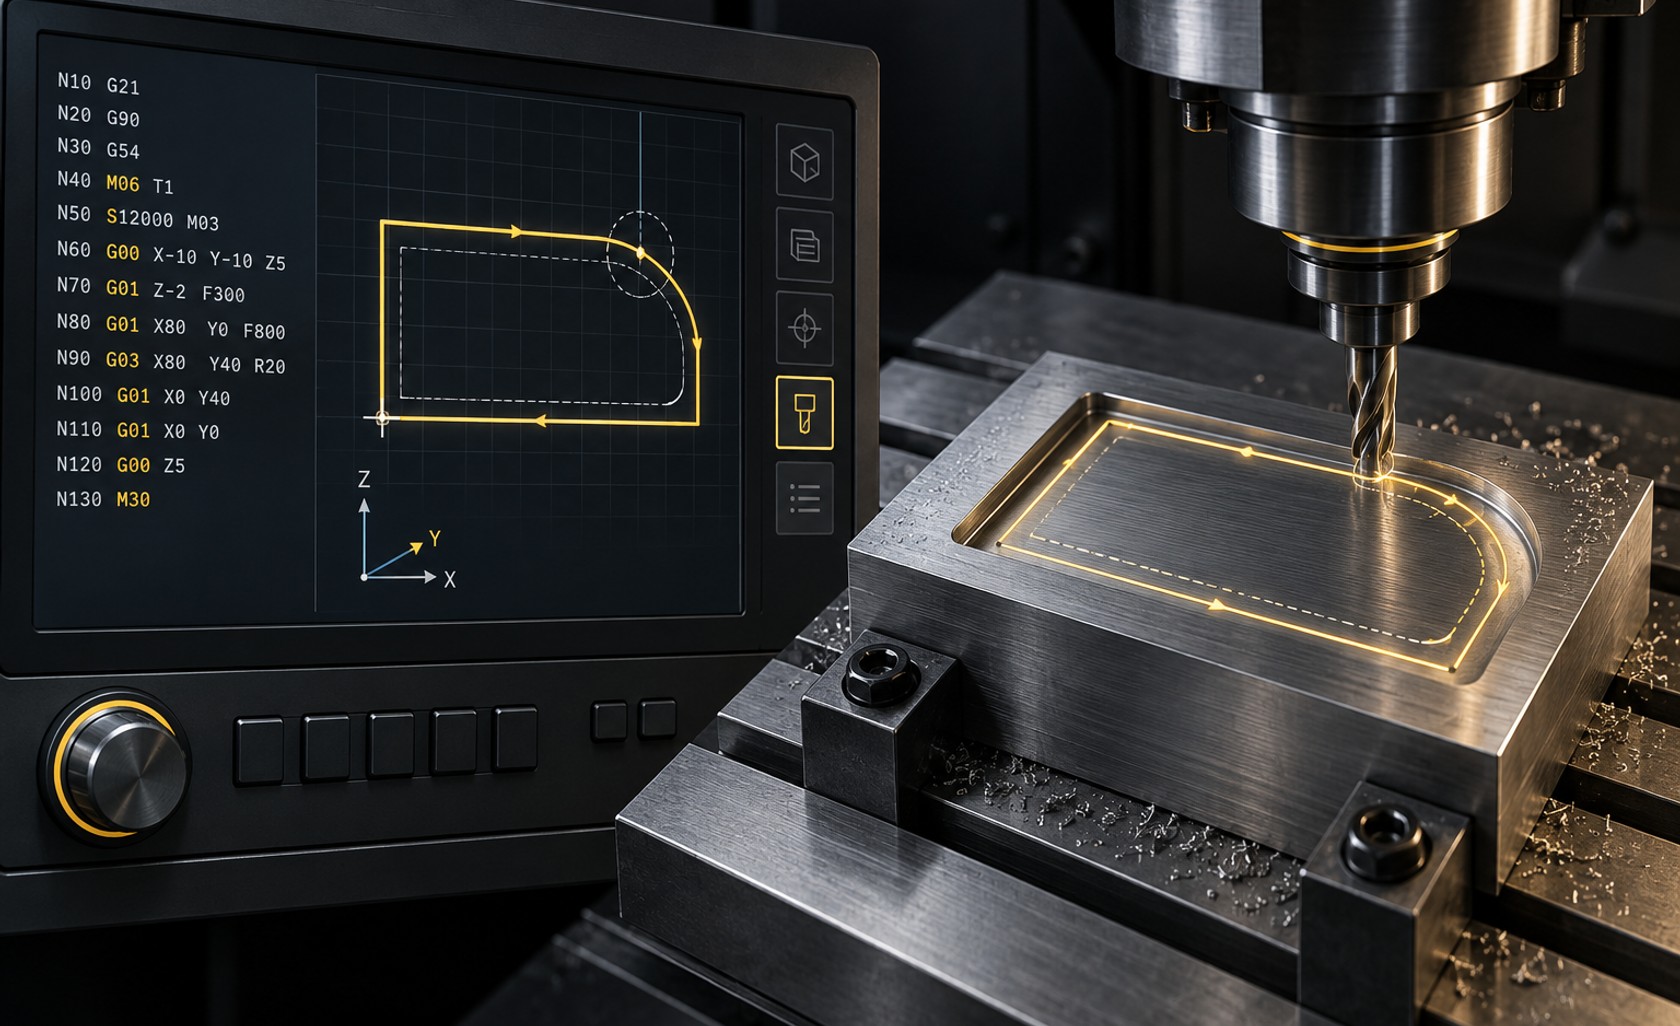
Исходная точка — чертёж или 3D-модель с размерами и требованиями к поверхности. Технолог выбирает заготовку, последовательность операций, базы, инструмент и режимы. Для простых операций программу иногда составляют на стойке; для сложной геометрии CAM-система рассчитывает траектории и через постпроцессор выдаёт код для конкретной машины. Siemens описывает именно разделение CAD-модели, CAM-операций и машинных инструкций.
Перед резанием деталь закрепляют, задают рабочую систему координат и измеряют инструмент. Haas отдельно требует знать положение заготовки на столе и длину инструмента: в управляющей программе координата сама по себе не сообщает, где физически лежит металл. Затем программу проверяют в симуляции и на безопасном первом проходе, а полученную деталь измеряют. Коррекции вносят по результатам контроля, не по одному только виду стружки.
Постпроцессор и код должны соответствовать стойке и конфигурации станка. Даже если две машины понимают распространённые G-команды, их циклы, опции и параметры могут отличаться. Перенос программы без проверки опасен.
03
Что делает система управления во время цикла
ЧПУ получает кадры программы с координатами, подачами, оборотами и вспомогательными командами. Оно преобразует запрограммированную траекторию в согласованное движение приводов, следит за положением осей через систему обратной связи и выполняет доступные функции станка: смену инструмента, СОЖ, поворот стола и другие. Точная реализация зависит от машины и комплектации.
Машинные координаты, рабочий ноль детали и коррекция длины инструмента — разные данные. Ошибка одного значения может привести к браку или столкновению даже при корректной геометрии программы. В руководстве Haas для фрезерного станка настройка рабочего смещения и измерение инструментов вынесены в отдельные процедуры именно потому, что без них стойка не знает положение детали и режущей кромки.
Автоматический цикл не равен «оставили станок без присмотра». Заготовка, удаление стружки, износ инструмента, СОЖ, блокировки и измерения всё равно требуют предусмотренного технологией контроля. Возможность длительной автономной работы должна быть подтверждена оснащением и безопасной процедурой конкретного производства.
04
Виды станков с ЧПУ для металла: выбирать по форме детали
Токарный центр вращает заготовку, а резец формирует наружные и внутренние поверхности вращения; главный вопрос — диаметр, длина, патрон, пруток и доступ инструмента. Фрезерный центр вращает инструмент и перемещает его относительно закреплённой детали; он подходит для плоскостей, карманов, отверстий и фасонных поверхностей. Производители выпускают и комбинированные конфигурации с приводным инструментом, несколькими шпинделями или поворотными осями, но возможности зависят от конкретных опций.
Вертикальные и горизонтальные фрезерные центры различаются ориентацией шпинделя и организацией доступа к деталям. Четвёртая или пятая ось расширяет варианты ориентации инструмента и заготовки, но не означает автоматически, что любой профиль можно выполнить за один установ или что точность станет выше. Для сложной многокоординатной обработки особенно важны CAM, проверка траектории и реальный рабочий объём с оснасткой.
В каталоге могут встречаться портальные, токарно-фрезерные и 5-осевые станки: название класса — лишь первый фильтр. Конкретная операция и маршрут детали определяют нужную кинематику.
| Класс оборудования | Основное движение и типовая деталь | Что сверить в первую очередь |
|---|---|---|
| Токарный центр | Вращается заготовка; валы, втулки, корпуса вращения | Диаметр/длина, патрон и зажим, проходное отверстие, инструмент |
| Вертикальный фрезерный центр | Вращается фреза; плиты, корпуса, карманы и отверстия | Ходы, высота с оснасткой, шпиндель, доступ к сторонам |
| Горизонтальный фрезерный центр | Горизонтальный шпиндель; несколько боковых поверхностей | Паллета, поворот, масса установки, стружкоудаление |
| Токарно-фрезерный центр | Точение и часть фрезерных операций в одной конфигурации | Реальные приводные инструменты, оси, синхронизация и CAM |
| Многокоординатный фрезерный центр | Ориентация детали/инструмента дополнительными осями | Ограничения поворота, столкновения, оснастка и программирование |
05
Три оси, пять осей и число установов — не одно и то же
На обычном 3-осевом фрезерном центре X, Y и Z задают относительное перемещение инструмента и детали по трём линейным направлениям. Поворотная ось меняет ориентацию заготовки или инструмента. Пятиосевая конфигурация обычно сочетает три линейные и две вращательные оси, но кинематика поворотного стола и головы может различаться.
Установка — это размещение детали в оснастке с заданными базами. На станке с дополнительными осями можно обрабатывать несколько граней без снятия детали, если геометрия, зажим, ход и столкновения позволяют. Однако обработка шестой стороны может потребовать нового установа даже на 5-осевой машине. И наоборот: простую деталь на 3-осевом центре иногда делают за один установ.
Количество осей — не самостоятельный показатель качества. Для сравнения важнее число реальных переустановок, доступ инструмента, точность базирования после поворота и время всего маршрута.
06
Учебный пример: почему цикл надо считать вместе с наладкой
Предположим чисто учебную операцию: на подготовку программы, оснастки и первый годный размер уходит 120 минут; собственно резание одной детали длится 12 минут, загрузка, разгрузка и промежуточные действия — ещё 3 минуты. Для партии N штук условное общее время T = 120 + N × (12 + 3) минут. При пяти деталях T = 195 минут, или 39 минут на штуку; при сорока T = 720 минут, или 18 минут на штуку.
Это не фактические показатели станка и не сравнение ЧПУ с ручной обработкой. Пример показывает долю единовременной наладки: при малой партии она заметнее. Если каждую деталь приходится заново базировать, если контроль занимает больше времени или часть подготовки идёт параллельно обработке, модель надо изменить. Для расчёта себестоимости потребуются стоимость машинного и ручного времени, инструмент, энергия и брак — делить одни только минуты на цену станка нельзя.
Именно поэтому при выборе оборудования полезно запросить демонстрационный маршрут по своей детали: число установов, длительность резания и вспомогательных операций, требования к персоналу и контроль первой партии.
| Партия N | Расчёт T, мин | Время на одну деталь |
|---|---|---|
| 5 деталей | 120 + 5 × 15 = 195 | 195 / 5 = 39 мин |
| 40 деталей | 120 + 40 × 15 = 720 | 720 / 40 = 18 мин |
07
Где ЧПУ помогает — и чего оно не исправляет
Программа облегчает повторение согласованной траектории и последовательности. При подходящей оснастке, инструменте и загрузке это сокращает вариативность действий оператора и помогает вести партии. CAM-система позволяет заранее рассчитать сложные траектории и визуально проверить часть ошибок. Но стойка не превращает мягкое закрепление в жёсткое и не гарантирует допуск сама по себе.
Причины брака нередко лежат вне кода: неправильная база, изношенный инструмент, тепловое смещение, неподходящий режим, вибрации, биение оправки или неучтённая деформация после разжима. Качество подтверждают измерением, а режим корректируют по документации инструмента и наблюдениям пробной обработки. Станок с более высокой паспортной скоростью не обязательно быстрее на вашей детали.
Для первой программы руководство Haas рекомендует графический режим как один из способов проверки траектории без движения станка; далее нужны предусмотренные руководством безопасные проверки на реальной установке. Симуляция не заменяет проверку зажима и измерение готовой детали.
08
Что подготовить перед запросом станка
Чтобы сравнение поставщиков было инженерным, а не рекламным, приложите чертёж или 3D-модель типовой детали, материал и состояние заготовки, ключевые допуски, шероховатость, объём партии и число смен в день. Отдельно опишите, какие стороны нужно обработать и какие операции уже выполняются на другом оборудовании.
Попросите показать технологическую схему: базы и зажим, рабочий объём с инструментом, число установов, список инструментов, ожидаемый цикл с отдельной строкой наладки и контроля, требования к питанию, СОЖ и удалению стружки. Зафиксируйте, какие функции входят в поставку, а какие являются опциями. При приёмке проверьте не только запуск программы, но и размеры образца по согласованной методике.
09
Чек-лист: выбираем технологию, потом стойку и модель
Сохраните ответы в одной карте деталей. Она поможет сравнить предложения на одинаковых исходных данных и не подменять требуемый результат количеством осей или размером экрана управления.
- Уточнить геометрию, материал, допуски и годовой/сменный объём партии.
- Разделить токарные, фрезерные и отверстийные операции; определить нужные стороны детали.
- Проверить число установов, базирование, доступ инструмента и габарит оснастки.
- Сопоставить рабочий объём, шпиндель, инструментальный магазин и доступную мощность с операциями.
- Проверить совместимость стойки, CAM, постпроцессора и нужных опций.
- Учесть время программирования, наладки, вспомогательных действий и контроля, а не только резания.
- Согласовать безопасный пробный запуск и измерение типовой детали по руководству станка.
FAQ
Частые вопросы по теме
Что означает ЧПУ простыми словами?
Это числовое программное управление: система выполняет подготовленную последовательность команд движения, вращения и вспомогательных функций станка. Саму обработку выполняют инструмент и механические узлы, а размер детали подтверждают измерением.
Чем токарный станок с ЧПУ отличается от фрезерного?
В токарной обработке обычно вращается заготовка, а резец формирует поверхности вращения. При фрезеровании вращается инструмент, который обрабатывает закреплённую деталь. Комбинированные станки могут выполнять оба типа операций в пределах своей комплектации.
Нужен ли CAM для любого станка с ЧПУ?
Нет. Простые операции можно программировать на стойке, если это поддерживает процесс и квалификация персонала. Для сложных поверхностей и многокоординатных траекторий CAM с проверенным постпроцессором обычно практически необходим.
Означают ли пять осей обработку всей детали за один установ?
Нет. Это зависит от формы детали, расположения баз и зажимов, диапазонов поворота, доступа инструмента и зон столкновения. Иногда требуется переустановка даже на пятиосевом станке.
Источники и нормативная база
- Siemens: NX CAM — различие CAD, CAM, NC-программы и постпроцессора
- Haas Automation: Mill Operator’s Manual — базирование детали и инструментальные коррекции
- Haas Automation: Mill Operator’s Manual — графический режим проверки программы
- Haas Automation: ST Series — конфигурации токарных центров
- Haas Automation: EC-400 — пример горизонтального центра с паллетой и четвёртой осью