Выбор оборудования
Магазин инструментов станка с ЧПУ: как рассчитать ёмкость и время смены
Разбираем выбор инструментального магазина фрезерного центра: рабочие позиции, крупные инструменты, ограничения по массе и длине, время смены и учебный расчёт для партии деталей.
01
Число позиций в каталоге — только начало расчёта
Ёмкость магазина указывают числом карманов: например, 16, 24 или 30. Для конкретной детали полезнее считать, сколько собранных инструментов одновременно должно находиться на станке. В технологический перечень входят фрезы, сверла, метчики, расточные инструменты, щупы и дублёры. У каждого могут быть собственные ограничения по длине, диаметру, массе и соседним карманам.
Один большой инструмент иногда требует пустых карманов рядом. Тогда номинальные 24 позиции не равны 24 свободно размещаемым сборкам. Правило зависит от модели магазина и от того, как стойка помечает крупный или тяжёлый инструмент. В руководстве Haas для одного из магазинов большие инструменты размещают с пустыми соседними карманами; переносить его размеры и команды на другой станок нельзя.
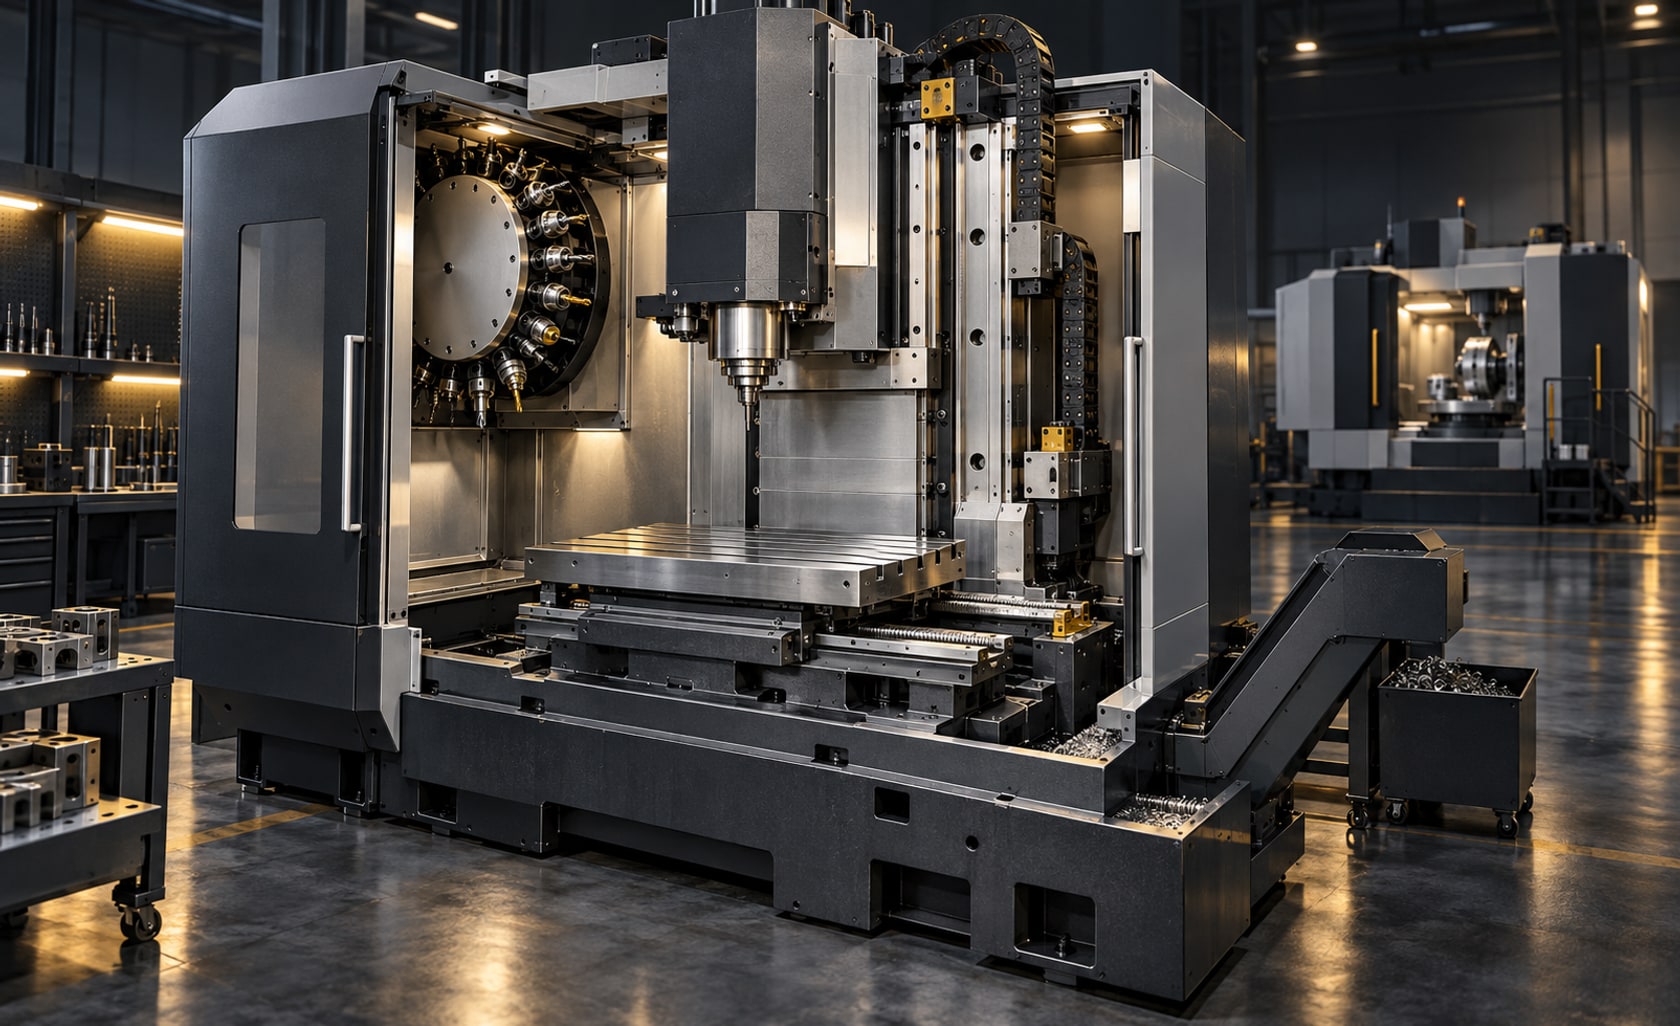
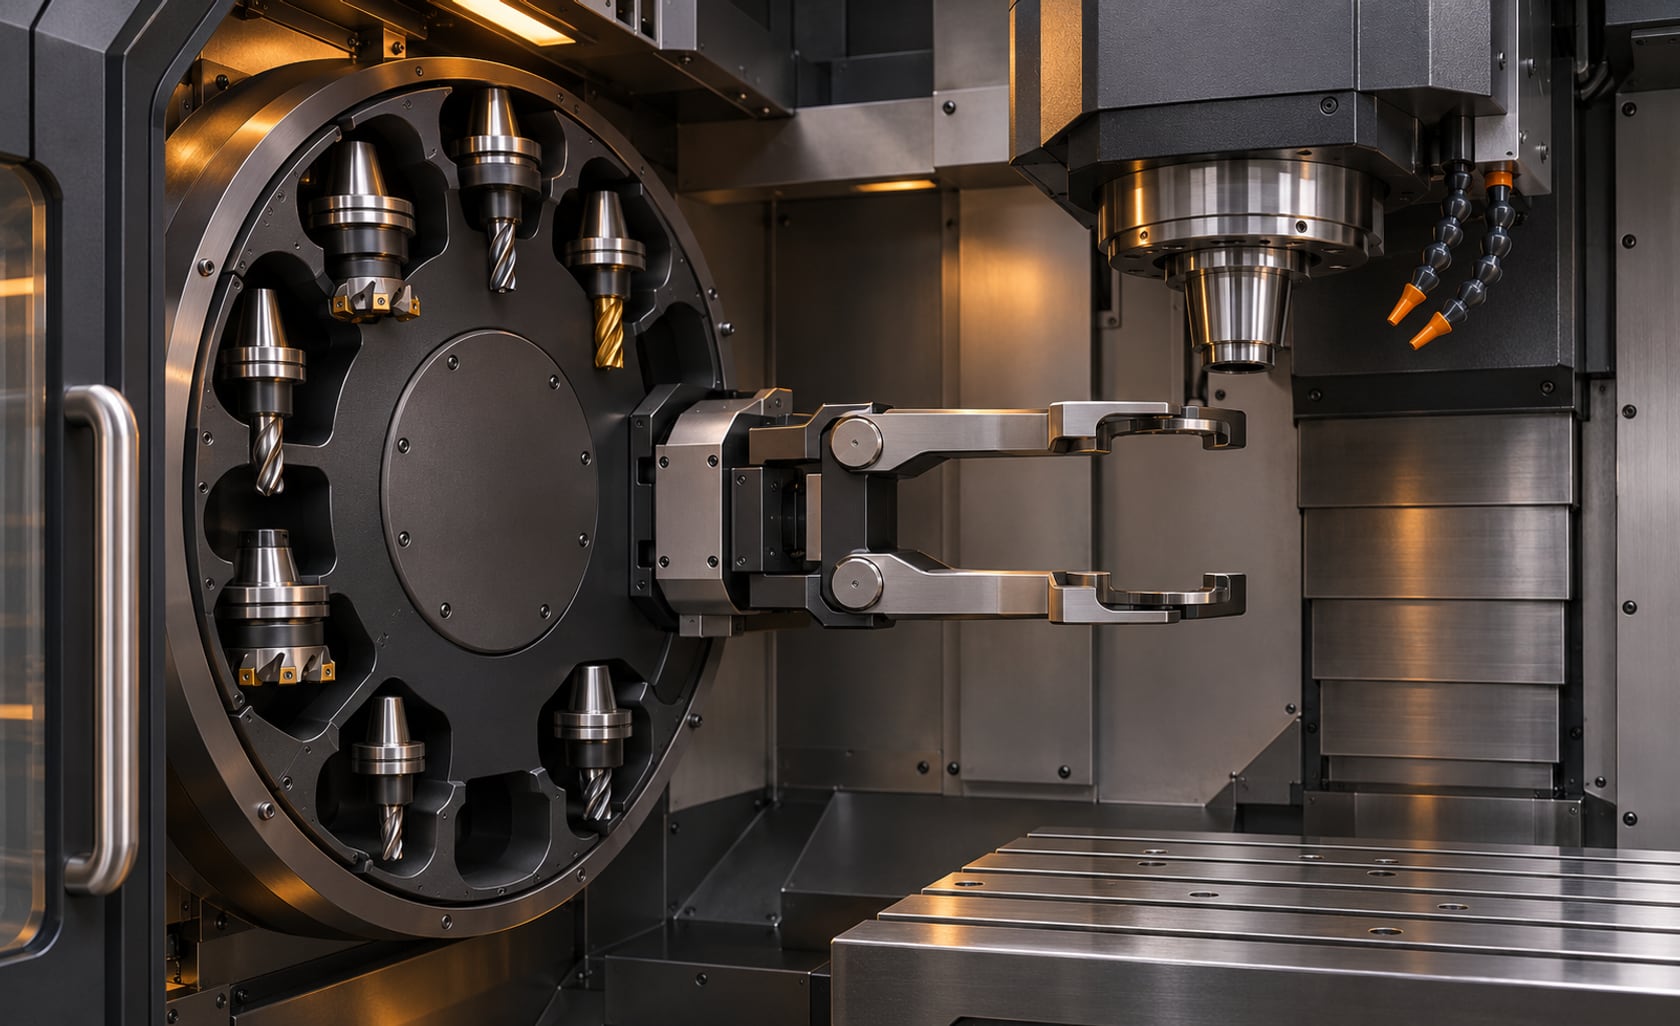
Иллюстрация к статье концептуальная. Она показывает расположение магазина, шпинделя и руки смены без привязки к конкретной конструкции или последовательности движений.
02
Составьте карту инструментов по операции и партии
Начните с технологического маршрута одной детали и перечня операций. Если два диаметра сверла используются в разных программах, но переналадка между программами допустима, их можно не держать в магазине одновременно. Если станок должен без оператора обработать серию из разных деталей, считайте объединённый набор на весь автономный цикл.
Для каждого инструмента запишите артикул оправки, диаметр сборки, длину от базовой плоскости, массу, подвод СОЖ, номер программы и частоту использования. Отдельно отметьте дублёры изнашиваемых инструментов и контрольный щуп. Так обнаруживаются позиции, которые исчезают из «списка фрез», но реально занимают карман.
Не смешивайте номер инструмента в программе с физическим номером кармана. Siemens описывает отдельные списки инструмента и магазина: в списке инструмента могут сохраняться данные и о выгруженном инструменте, а список магазина отражает его фактические места. Конкретное соответствие задаёт изготовитель станка и его настройка.
| Группа | Сборок одновременно | Что уточнить |
|---|---|---|
| Черновые фрезы | 2 | Диаметр корпуса и места рядом |
| Чистовые фрезы | 2 | Длина и дублёр при износе |
| Свёрла | 3 | Длины сборок и подача СОЖ |
| Резьбовые инструменты | 2 | Оправки и компенсация |
| Фасочная фреза и щуп | 2 | Габариты щупа и ограничения магазина |
| Итого | 11 | Проверить раскладку по карманам |
03
Учебный расчёт минимального числа карманов
Предположим, маршрут из таблицы требует 11 сборок одновременно. Одна из черновых фрез по правилам выбранного условного магазина должна иметь два пустых соседних кармана. Добавим ещё три свободных кармана под плановую замену и изменение маршрута. Получим P = 11 + 2 + 3 = 16 карманов, где P — предварительная оценка числа физических мест.
Это учебная арифметика, а не рекомендация купить магазин на 16 позиций. У реального магазина соседство может быть кольцевым, а крупный инструмент может требовать другой схемы резервирования. Позиция у шпинделя, промежуточный буфер и временно пустое место при обмене также учитываются по документации конкретного станка. Перед закупкой нужно разложить весь набор по пронумерованной схеме и проверить автоматический цикл.
Если две большие фрезы нельзя расположить без дополнительных пустых мест, расчёт повторяют. Увеличение номинальной ёмкости полезно только тогда, когда выбранная компоновка и правила управления позволяют использовать нужные карманы.
| Статья расчёта | Количество | Основание |
|---|---|---|
| Собранные инструменты | 11 | Операционная ведомость |
| Пустые соседние карманы | 2 | Условное требование для одной большой фрезы |
| Свободный резерв | 3 | Принято для примера |
| Предварительная потребность P | 16 | 11 + 2 + 3 |
04
Габариты и масса ограничивают рабочую ёмкость
Для каждой сборки сопоставьте максимальные диаметр, длину и массу с паспортом магазина. У одного станка ограничения могут различаться при заполненных и пустых соседних местах. Вес сборки включает оправку, штревель, цангу и инструмент, а не только режущую часть. Длинный инструмент может проходить в рабочей зоне, но не проходить траекторию руки смены.
Haas в руководстве по магазину отдельно выделяет крупные и тяжёлые инструменты в таблице карманов. Эти обозначения отражают механические ограничения конкретного оборудования. При поставке с другим типом магазина запрашивайте его собственные правила для крупных инструментов, допустимую суммарную нагрузку и расположение тяжёлых сборок.
Проверка не заканчивается на кармане: смотрят зазор до ограждения, стола, заготовки и оснастки на всём пути автоматической смены. Пробный цикл выполняют без резания по инструкции изготовителя с фактическими сборками.
05
Время смены инструмента: какие секунды сравнивать
В каталогах встречаются «tool-to-tool» и «chip-to-chip». Первый показатель обычно описывает механический обмен между инструментами, второй включает больший участок цикла между прекращением и возобновлением резания. Производители могут задавать разные исходные положения, длины хода и условия измерения. Поэтому два значения с разными определениями нельзя напрямую сравнивать как скорость всей обработки.
Haas для своего турельного магазина публикует отдельно оба показателя. В реальной программе время зависит также от позиции осей, ориентации шпинделя, выбора кармана, ограничений крупных инструментов, ускорений и возможности подготовить следующий инструмент. Запросите у поставщика условия паспортного теста и замерьте цикл вашей детали.
Для оценки производительности отделите чистое резание, перемещения, смены инструмента, измерение и ожидание оператора. Быстрый обмен не компенсирует долгую программу, а большой магазин не увеличит выпуск, если все необходимые инструменты уже помещаются в меньшем.
06
Учебный расчёт влияния на партию
Предположим, в программе восемь смен инструмента. В двух сравниваемых условных сценариях полная добавка к циклу на одну смену составляет соответственно 4 и 7 секунд при одинаковых остальных условиях. Разница на деталь: 8 × (7 − 4) = 24 секунды. Для партии из 100 деталей: 24 × 100 = 2 400 секунд, то есть 40 минут.
Это только сценарная оценка. Значения 4 и 7 секунд не взяты из паспорта конкретного станка и не являются обещанием производительности. Если подготовка следующего инструмента перекрывает обработку или часть перемещений уже включена в «chip-to-chip», простое сложение завысит эффект. Замерьте одну и ту же программу с одинаковым инструментом и состоянием машины.
Сравнение полезно для постановки вопроса поставщику: какое именно время указано, при какой раскладке карманов, как меняется результат с тяжёлым инструментом и сколько длится реальный цикл детали.
07
Управление карманами и дублёрами
Магазин может использовать фиксированную или переменную привязку инструмента к месту. В документации Siemens описаны оба подхода: при фиксированной привязке инструмент возвращается в своё место, при переменной — в подходящее доступное место. Фактическое поведение зависит от настройки и логики изготовителя станка.
Для автономной серии важно определить, как система ведёт ресурс инструмента и выбирает дублёр после достижения заданного порога. Наличие двух одинаковых фрез в магазине само по себе не означает автоматический переход на запасную. Уточните возможности стойки, настройку таблицы инструментов и поведение программы после аварийной остановки.
Проверьте, как оператор сверяет инструментальный номер, корректор длины и радиуса, физический карман и фактическую сборку. Перед запуском новой программы полезен экспорт таблицы и маркировка оправок, чтобы изменение набора было воспроизводимым.
08
Что проверить на приёмке станка
В спецификации зафиксируйте количество карманов, тип магазина, допустимые габариты и массу инструмента, требования к соседним местам, интерфейс оправок, доступные режимы управления и измеряемое время смены. Попросите схему раскладки вашего набора и перечень специальных условий для щупа, дисковой фрезы или тяжёлой сборки.
На площадке проверьте загрузку по руководству, корректное отображение таблицы, смену между несколькими удалёнными карманами и работу с крупным инструментом. Повторите цикл после перезапуска и штатной остановки, если это предусмотрено программой испытания. Результат фиксируйте в протоколе приёмки с номерами инструментов и состоянием станка.
Раздел каталога STOCH CNC помогает выбрать базовую компоновку центра. Для окончательной ведомости инструмента нужны актуальная документация конкретной модели и согласованная комплектация поставки.
09
Чек-лист для заявки поставщику
Перед сравнением двух фрезерных центров приложите маршрут детали и ведомость собранного инструмента.
- Посчитать инструменты, которые должны одновременно находиться в магазине в одном автономном цикле.
- Добавить щупы, дублёры, технологический резерв и места, которые должны оставаться пустыми.
- Для каждой сборки указать интерфейс, диаметр, длину, массу и схему подачи СОЖ.
- Попросить пронумерованную схему размещения и правила для крупных и тяжёлых инструментов.
- Уточнить, какое время смены заявлено и при каких условиях оно измерено.
- Проверить в программе соответствие T-номеров, корректоров и физических карманов.
- Включить пробную автоматическую смену с фактическими сборками в план приёмки.
FAQ
Частые вопросы по теме
Хватит ли магазина на 24 инструмента для 24 оправок?
Не всегда. Крупные инструменты могут требовать пустых соседних карманов, а щупы и дублёры тоже занимают места. Нужна схема размещения с габаритами каждой сборки.
Чем различаются tool-to-tool и chip-to-chip?
Это разные границы измерения смены инструмента. Обычно chip-to-chip охватывает более длинный участок цикла; точное определение и условия следует запросить у производителя конкретного станка.
Номер инструмента в программе равен номеру кармана?
Такое совпадение возможно, но не обязательно. Система управления может хранить номера инструментов и места в магазине отдельно; проверьте таблицу и настройки конкретной машины.
Больший магазин всегда ускоряет обработку?
Нет. Он полезен, когда уменьшает переналадки или обеспечивает автономную обработку нужного набора деталей. Скорость цикла определяется программой, сменами, перемещениями и другими операциями.