Выбор оборудования
Устройство фрезерного станка с ЧПУ: основные узлы и выбор компоновки
Как устроен фрезерный станок с ЧПУ: станина, оси, шпиндель, ЧПУ, инструментальный магазин, СОЖ и удаление стружки. Сравнение вертикального и горизонтального центра, учебный расчёт рабочего пространства и чек-лист выбора.
01
Станок — это цепь от основания до режущей кромки
Фрезерный станок с ЧПУ не сводится к шпинделю и экрану управления. Обработка зависит от всей силовой цепи: основание и колонна несут направляющие, приводы перемещают стол или шпиндельную бабку, шпиндель вращает инструмент, а приспособление удерживает деталь. Ошибка или недостаточная жёсткость любого звена может проявиться на поверхности детали даже при правильно рассчитанных оборотах.
В одной компоновке по X и Y движется стол, а по Z — шпиндельная бабка; в другой часть осей движет колонну или ползун. Буквы осей описывают направление относительного движения инструмента и детали, но не гарантируют одинаковую механику у разных моделей. Поэтому при закупке нужно смотреть схему перемещений и доступную рабочую зону, а не только перечень «X/Y/Z» в карточке.
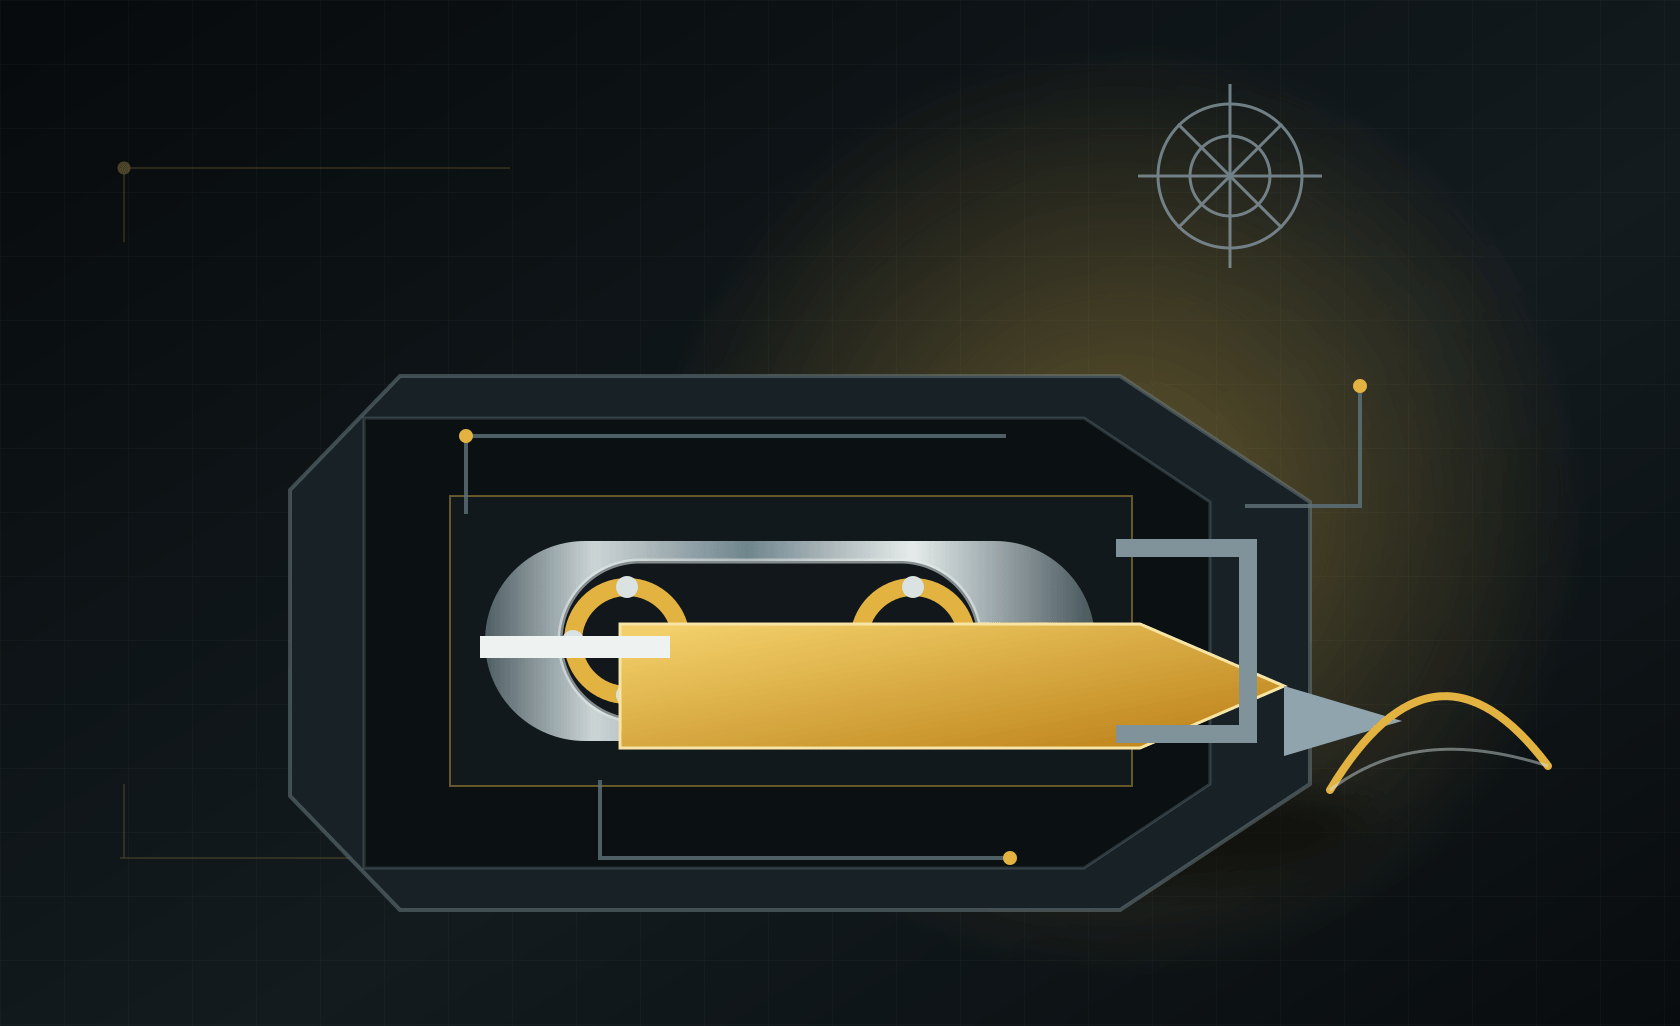
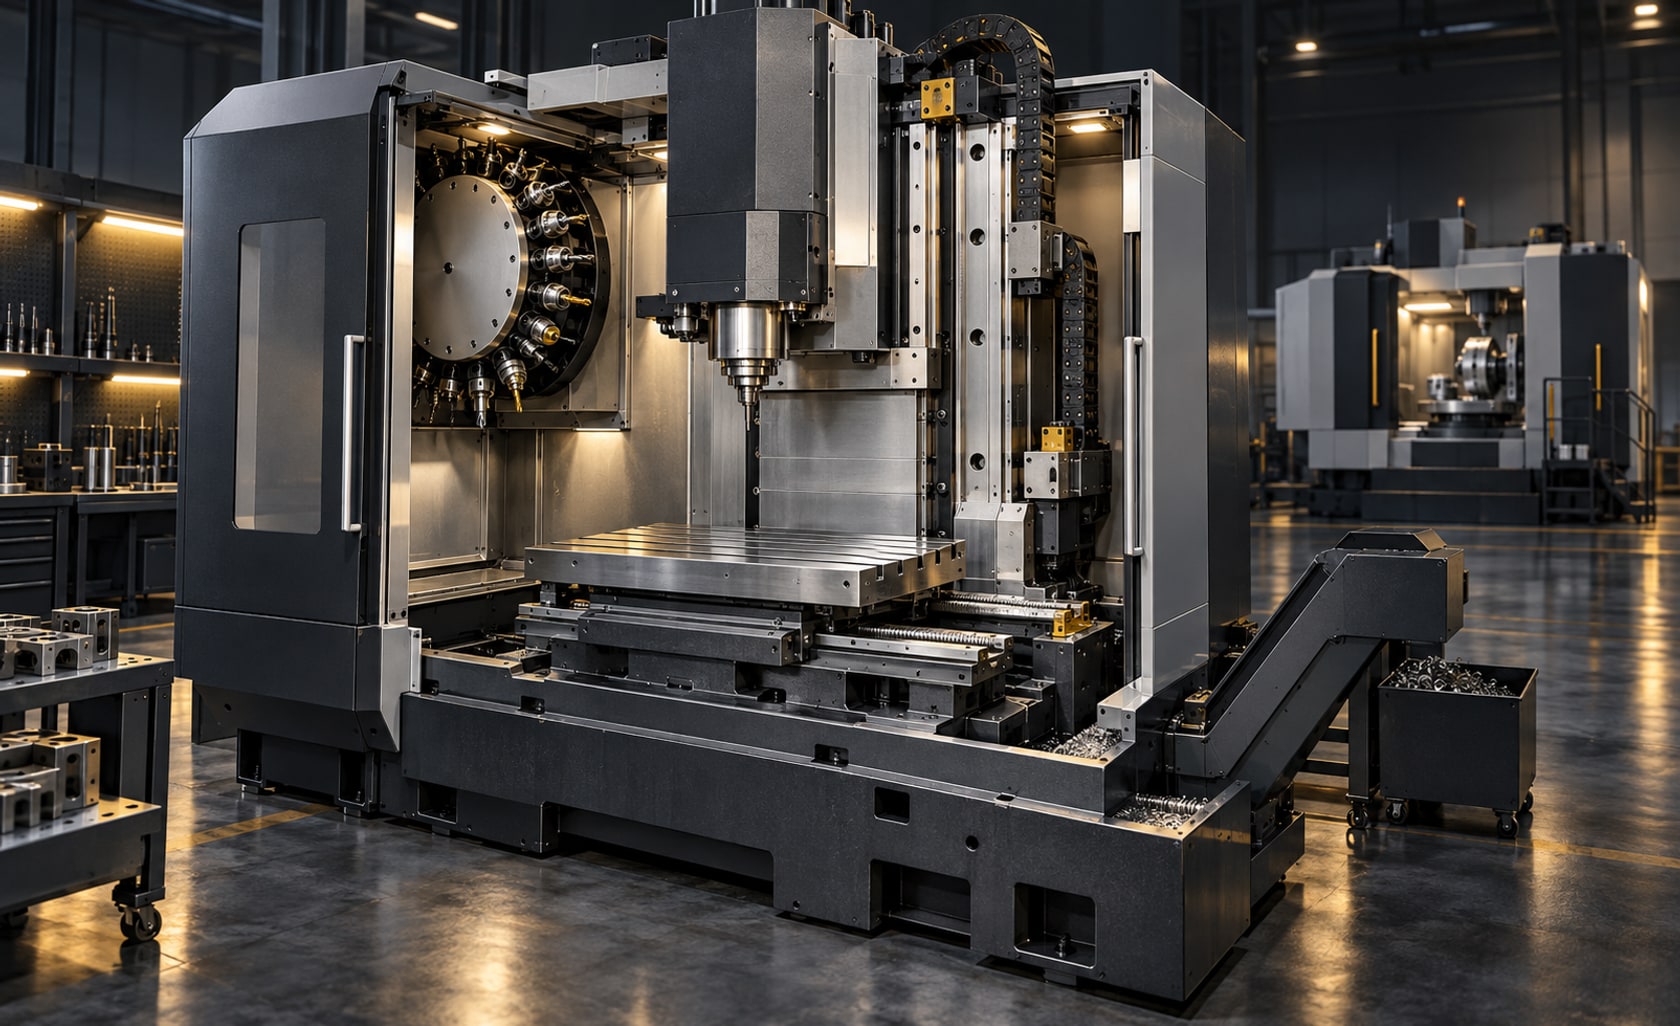
На обложке — концептуальная визуализация узлов, а не изображение конкретной модели или точный чертёж. Ниже каждый узел рассматривается через вопрос: что он меняет для вашей детали и процесса.
02
Станина, колонна и рабочий стол
Станина и колонна замыкают нагрузки резания и несут остальные узлы. Геометрия их соединений, масса, расположение направляющих и тепловое состояние влияют на устойчивость. Однако одна только масса станка не является сертификатом точности: важны конструкция, монтаж, состояние фундамента и результаты проверки на конкретном ходе.
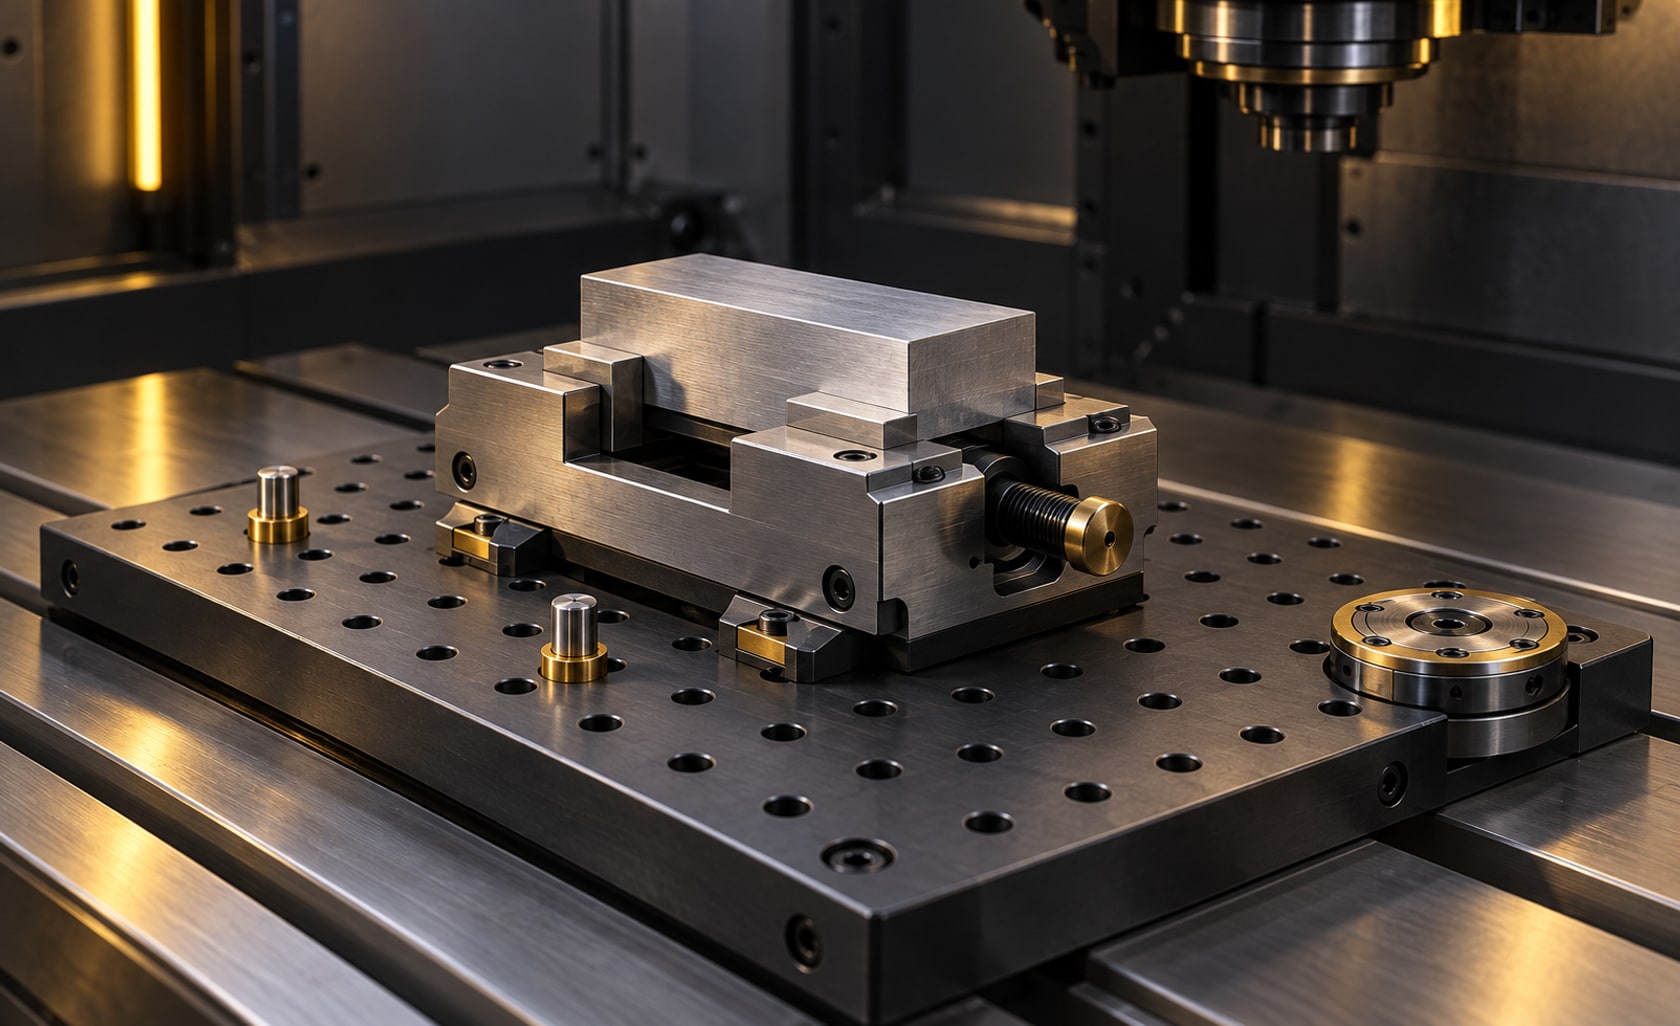
Стол задаёт место для заготовки и оснастки. Размер стола не равен максимальному допустимому размеру детали: следует учитывать ход осей, расстояние до шпинделя, ограждение, магазин инструментов и зоны столкновения. Паспортная нагрузка на стол должна покрывать суммарную массу детали, паллеты и приспособления. Для проверки компоновки полезен операционный эскиз с положением зажимов, а не только габаритный чертёж заготовки.
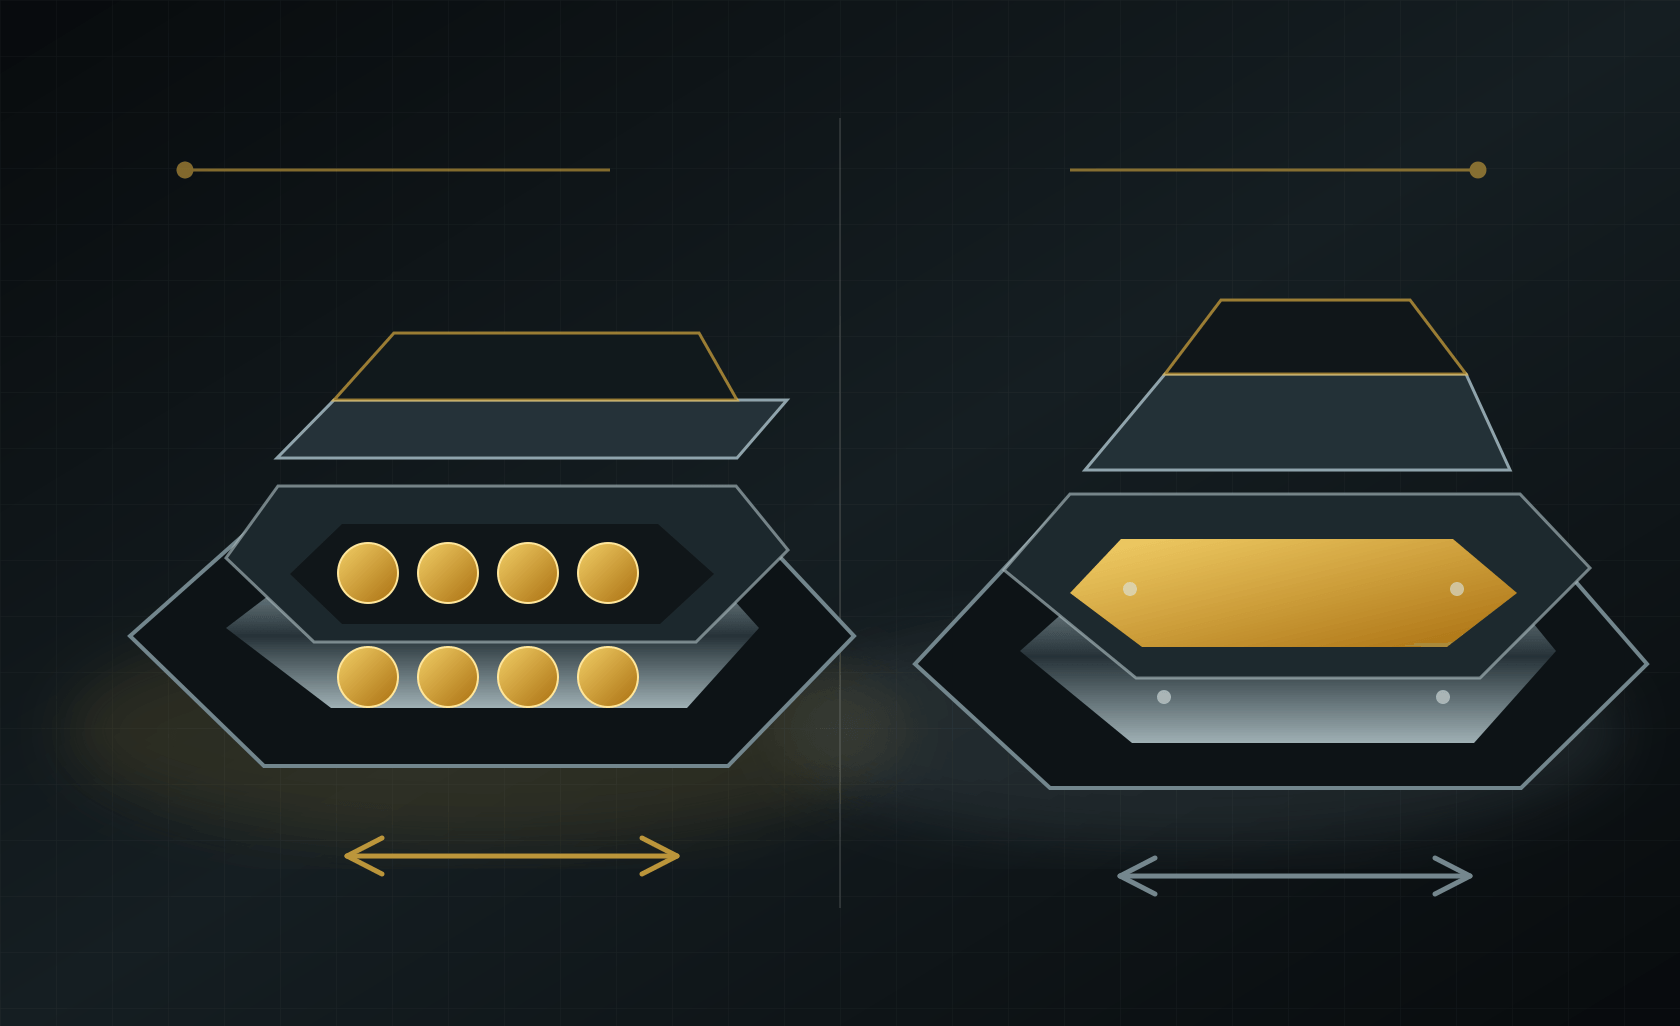
В вертикальном центре ось шпинделя направлена вниз к горизонтальному столу. В горизонтальном — шпиндель расположен горизонтально, а деталь часто размещается на паллете или поворотном столе. Это меняет доступ к сторонам детали и путь отвода стружки, но не делает одну схему универсально лучше другой.
03
Оси подачи: направляющие, винты и обратная связь
Подачу обеспечивают сервоприводы и механическая передача; на многих центрах применяются шарико-винтовые пары и линейные направляющие. Руководство Haas для серии VF/VM описывает контур управления осями с сервомотором и энкодером, а также обслуживание шарико-винтовых пар. Это пример реализации, не утверждение, что абсолютно все фрезерные станки построены одинаково.
Для технолога важны ход, скорость подачи, ускорение, несущая способность, устойчивость на рабочих режимах и фактическая точность позиционирования. Высокая скорость быстрого перемещения сокращает лишь часть цикла; она не компенсирует медленную смену инструмента, долгую наладку или вибрации в резании. Не следует выводить качество поверхности из одной строки каталога о точности позиционирования.
Направляющие и винты нуждаются в исправной смазке и защите от стружки. Haas отдельно описывает защитные кожухи как барьер для стружки и СОЖ у направляющих и винтов. При приёмке проверяют не только цифры, но и работу смазки, плавность движения, состояние защит и результаты контрольных измерений.
04
Шпиндель, инструмент и автоматическая смена
Шпиндельная сборка задаёт частоту вращения и передаёт момент инструменту через конус, оправку или другой интерфейс. Для подбора нужны кривая доступного момента и мощности по оборотам, тип крепления инструмента, допустимая масса и вылет сборки, охлаждение и требования к биению. Пиковая мощность двигателя без длительного режима и оборотов полезна лишь как часть картины.
Инструментальный магазин хранит сборки, а механизм смены переносит их в шпиндель. В сервисном руководстве Haas выделены отдельные системы шпинделя и сменщика инструментов: это разные узлы с собственными ограничениями и обслуживанием. Количество ячеек проверяют по операционной карте, включая резерв под дублёры и контрольный инструмент; номинальное число мест не означает, что любая крупная оправка займёт ровно одну позицию.
Реальную длительность цикла считают вместе с обработкой, переходами, сменой инструмента, измерением и удалением стружки. Замена одного магазина более быстрым не гарантирует пропорционального роста выпуска, если ограничение находится в другом месте.
05
ЧПУ, датчики, СОЖ и стружкоудаление
Система ЧПУ читает управляющую программу, рассчитывает траекторию и координирует приводы, шпиндель и вспомогательные функции. Для производства важны совместимость постпроцессора, управление коррекциями, диагностика, хранение программ и доступность сервиса. Одно название стойки не говорит о комплекте оплаченных опций и параметрах конкретного станка.
СОЖ охлаждает и помогает выводить стружку в подходящих операциях, но выбор подачи жидкости зависит от инструмента и материала. Конвейер, шнек, фильтрация и ёмкость бака становятся важными при большом объёме съёма; накопленная стружка способна мешать обработке и обслуживанию. Отдельно проверяют защиту зоны резания, двери, блокировки и доступ к очистке. Эти системы входят в устройство станка не меньше, чем оси и шпиндель.
Для подключения нужны реальные требования к электропитанию, воздуху, СОЖ, основанию и сервисным проходам. Схема размещения в цехе должна показывать открывание дверей, выкат бака и путь удаления стружки; габарит корпуса в закрытом виде недостаточен.
06
Вертикальная или горизонтальная компоновка
Вертикальный обрабатывающий центр обычно удобен для доступа к заготовке сверху и широкого набора плоских деталей. Горизонтальный центр с поворотной паллетой помогает подводить инструмент к нескольким боковым сторонам без ручной переустановки. Okuma и Haas описывают эту разницу как вопрос технологического процесса и подготовки паллет, а не как безусловное превосходство одного типа.
При нескольких боковых операциях горизонтальная компоновка может сократить количество ручных установок и позволить готовить следующую паллету, пока идёт обработка. Но конкретный горизонтальный станок может не пройти по цене, площади, массе приспособления, инструментальному доступу или требуемой высоте детали. Вертикальный центр с поворотным столом также может решить часть многопозиционных задач, если хватает рабочего пространства.
Сравнивайте не рекламную среднюю загрузку шпинделя, а маршрут вашей детали: сколько сторон обрабатывается, сколько раз меняются базы, какова партия, где остаётся стружка и сколько времени занимает подготовка паллеты.
| Критерий | Вертикальный центр | Горизонтальный центр |
|---|---|---|
| Доступ к детали | Удобен для верхней плоскости; боковые стороны требуют переустановки или поворотной оси | Поворотная паллета облегчает доступ к боковым сторонам при подходящей оснастке |
| Наладка | Прямой доступ к столу; смена детали нередко останавливает шпиндель | Возможна подготовка паллет вне рабочей зоны, если это предусмотрено комплектацией |
| Стружка | Нужна проверка удаления из карманов и с поверхности детали | Гравитационный отвод часто удобнее для боковых операций, но его тоже проверяют |
| Проверка перед покупкой | Рабочая высота с тисками, вылет, доступ к боковым граням | Паллеты, поворот, масса сборки, доступ к инструменту и месту наладки |
07
Учебный расчёт: хватит ли пространства по Z
Допустим, для предварительного геометрического отбора у выбранной конфигурации доступное расстояние от торца шпинделя до стола в верхнем положении составляет 500 мм. Условная плита с тисками занимает 95 мм, высота заготовки над плитой — 160 мм, выступ инструмента с оправкой ниже торца шпинделя — 120 мм, желаемый запас для безопасного подвода — 25 мм. Статический остаток: 500 − 95 − 160 − 120 − 25 = 100 мм.
Это не доказательство пригодности станка: разные положения X/Y и траектория инструмента могут изменить доступность, а для смены инструмента и отвода по Z могут требоваться другие зоны. Проверяют минимальное и максимальное расстояние шпиндель–стол, ход Z, длину инструмента, оснастку и 3D-зоны столкновения по чертежу конкретной модели. Если из паспорта известен только ход Z, заменять им расстояние шпиндель–стол в этом вычитании нельзя.
Пример не содержит реальных размеров станка STOCH и не заменяет компоновку в CAD или проверку на оборудовании. Он показывает, почему деталь высотой 160 мм нельзя автоматически считать допустимой только потому, что паспортный ход Z больше 160 мм.
| Величина | Учебное значение | Участие в расчёте |
|---|---|---|
| Торец шпинделя — стол, максимум | 500 мм | Исходная доступная высота |
| Плита и тиски | 95 мм | Вычитается |
| Заготовка над плитой | 160 мм | Вычитается |
| Выступ инструмента | 120 мм | Вычитается |
| Запас подвода | 25 мм | Вычитается |
| Статический остаток | 100 мм | 500 − 95 − 160 − 120 − 25 |
08
Что запросить у поставщика до сравнения КП
Подготовьте одну-две типовые детали с чертежами, материалом, допусками, размером партии и маршрутом операций. Поставщику полезны 3D-модель детали и эскиз оснастки: они позволяют проверить доступ инструмента, массу и рабочую высоту. Для сравнения нескольких машин просите одинаковый комплект сведений по каждой модели.
Отдельно запросите габаритный и установочный чертёж, полную спецификацию комплектации, диаграмму мощности и момента шпинделя, таблицу расстояний и ходов, допустимую нагрузку на стол или паллету, параметры смены инструмента, описание СОЖ и удаления стружки, требования к электропитанию и воздуху. Затем уточните методику приёмочных испытаний и доступность сервиса.
Для точного выбора недостаточно совпадения каталожных осей и оборотов. Результат должен включать проверяемую технологическую компоновку под вашу деталь и реальные ограничения поставляемой конфигурации.
09
Чек-лист перед выбором фрезерного центра
Сопоставляйте не абстрактные классы оборудования, а конкретную поставляемую конфигурацию с операциями вашей детали. Сохраните исходные допущения и результаты проверки рядом с коммерческим предложением.
- Зафиксировать материалы, размеры, допуски, партии и количество обрабатываемых сторон.
- Разместить деталь вместе с тисками или паллетой в реальной рабочей зоне X/Y/Z.
- Проверить суммарную массу детали и оснастки, доступ инструмента и зоны столкновения.
- Сопоставить требуемый режим резания с кривой длительного момента и мощности шпинделя.
- Уточнить интерфейс инструмента, ёмкость магазина и ограничения соседних ячеек.
- Проверить смазку осей, СОЖ, стружкоудаление, ограждения и сервисные проходы.
- Согласовать методику испытаний на типовой детали и комплект документации при поставке.
FAQ
Частые вопросы по теме
Какие основные узлы есть у фрезерного станка с ЧПУ?
Основание и колонна, рабочий стол или паллета, оси подачи с направляющими и приводами, шпиндель, инструментальный магазин, система ЧПУ, СОЖ, стружкоудаление и ограждение. Конкретная механическая компоновка зависит от модели.
Чем горизонтальный обрабатывающий центр отличается от вертикального?
Главное различие — ориентация оси шпинделя относительно стола и детали. Горизонтальная компоновка с поворотной паллетой часто удобна для нескольких боковых сторон, вертикальная — для доступа сверху; выбор зависит от детали и оснастки.
Достаточно ли паспортного хода Z, чтобы проверить высоту детали?
Нет. Нужно знать расстояние от торца шпинделя до стола в нужных положениях, высоту оснастки и детали, выступ инструмента, запас для подвода и зоны смены инструмента. Ход оси Z — лишь одна из характеристик.
Что важнее при выборе станка: мощность или обороты шпинделя?
Обе цифры отдельно недостаточны. Сравнивают доступные длительные мощность и момент на рабочих оборотах с конкретным инструментом, материалом, режимом резания и жёсткостью всей установки.
Источники и нормативная база
- Haas Automation: VF/VM Series Service Manual — разделы по осям, шпинделю, смене инструмента, СОЖ и ограждению
- Haas Automation: VF/VM Axis Motion — сервоприводы, обратная связь и шарико-винтовые пары
- Okuma: Vertical vs. Horizontal Machining Centers — ориентация шпинделя, доступ к сторонам и паллеты
- Haas Automation: VC Series — подготовка одной паллеты во время обработки другой