Инструмент и оснастка
Оправки для фрезерного станка с ЧПУ: конус, биение и вылет
Как подобрать инструментальную оправку к фрезерному станку с ЧПУ: совместимость конуса и штревеля, длина сборки, биение, балансировка и проверка перед запуском.
01
Подбирают сборку, а не только конус
Оправка связывает шпиндель и режущий инструмент. Для закупки важно описать всю сборку: интерфейс шпинделя, тип хвостовика фрезы, способ зажима, длину от базовой плоскости до режущей кромки, подвод СОЖ и ограничения магазина. Две оправки с одинаковой надписью «40» могут отличаться фланцем, штревелем и посадкой инструмента.
Рабочий порядок начинается с паспорта конкретного станка и его инструментального магазина. По нему проверяют обозначение интерфейса, геометрию фланца, допустимую массу и габариты сборки, тип штревеля и схему подачи СОЖ. Затем выбирают зажим под фрезу и только после этого минимальную длину, которая обеспечивает проход мимо заготовки и оснастки.
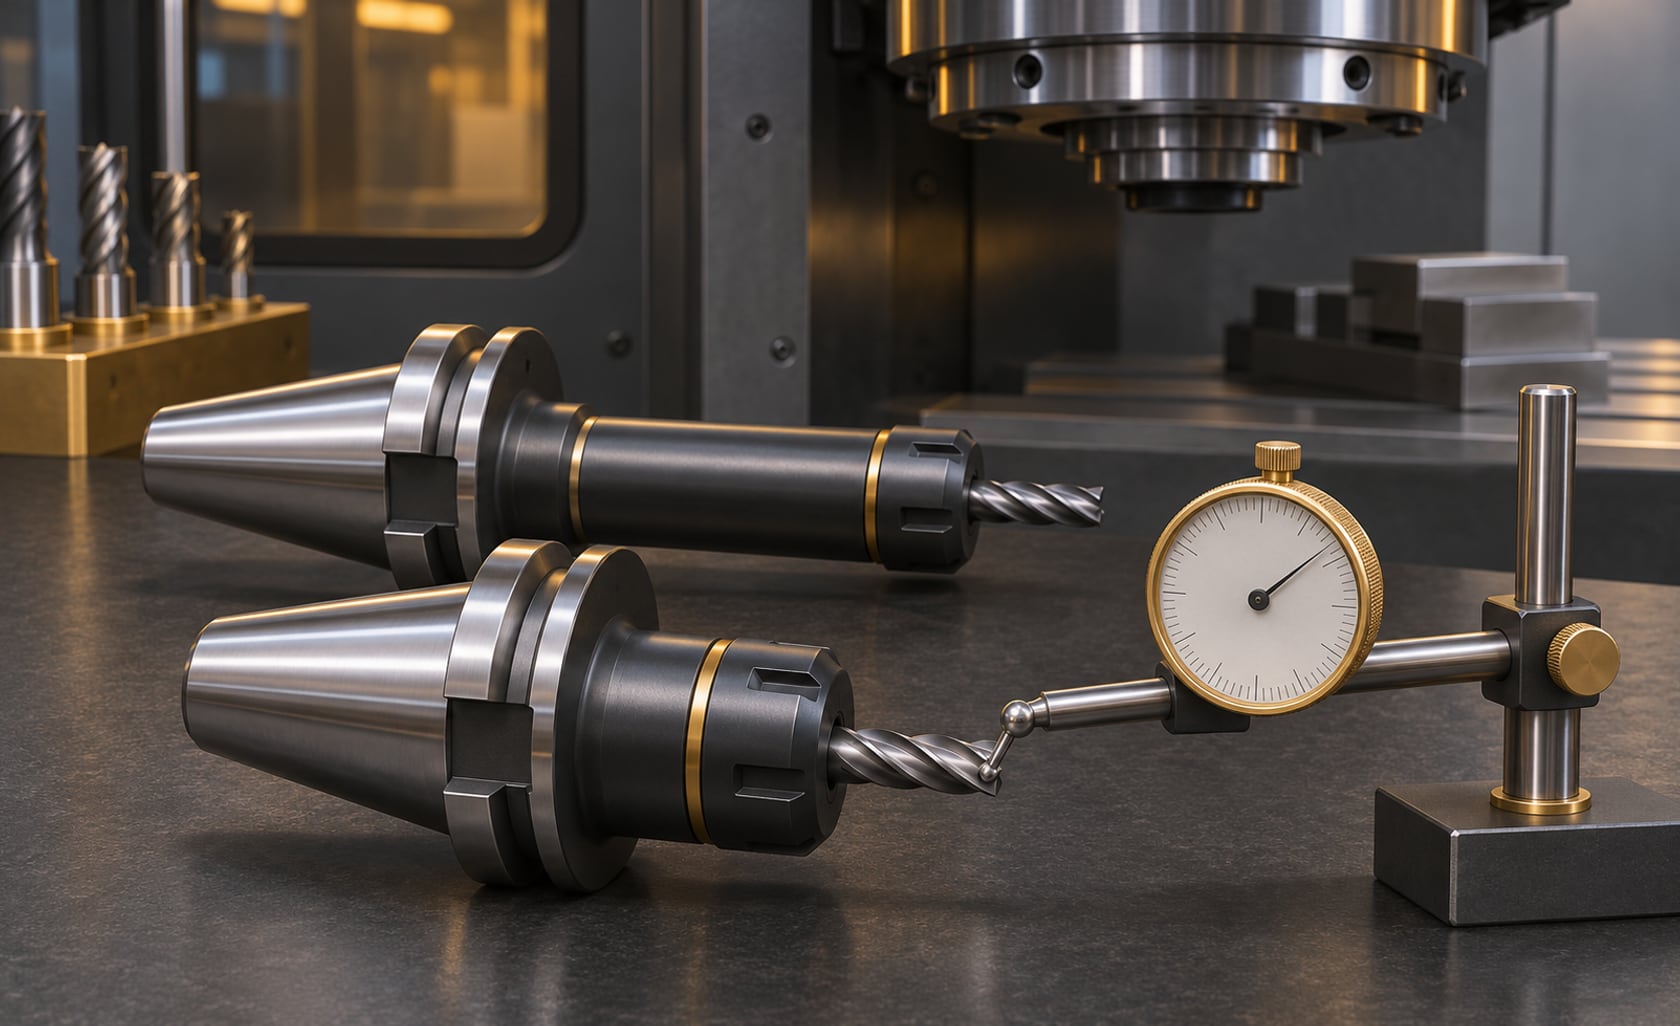
Иллюстрация показывает принцип измерения; она не заменяет схему установки индикатора или паспортный чертёж оправки.
02
Интерфейс шпинделя, фланец и штревель
BT, CT/CAT и HSK — семейства интерфейсов, а не взаимозаменяемые короткие названия. У конусных оправок проверяют размер, ориентацию и захват фланца магазином, а также точный тип и размер штревеля. Для HSK нужен соответствующий шпиндель и внутренний механизм зажима. Даже совпадающий номинальный размер не разрешает ставить оправку другого исполнения в магазин без проверки документации станка.
Haas прямо предупреждает о повреждении шпинделя при неверном конусе или штревеле, повреждённом конусе и мусоре между сопрягаемыми поверхностями. Это руководство относится к станкам Haas; для другого станка применяют его собственный паспорт. Наличие отверстия под подачу СОЖ через шпиндель также проверяют по обеим сторонам соединения.
Согласуйте комплект в одной спецификации: оправка, штревель, цанга или втулка, гайка, ключ, режущий инструмент. Иначе совместимость отдельных позиций не гарантирует совместимость собранного инструмента с автоматической сменой.
| Узел | Документ для сверки | Типичная ошибка |
|---|---|---|
| Шпиндель | Паспорт станка: точный интерфейс и размер | Выбирать только по числу 40 или 50 |
| Магазин и рука смены | Чертёж гнезда: фланец, диаметр, масса, длина | Не учесть соседние карманы и ход руки |
| Штревель | Чертёж и артикул под конкретный механизм зажима | Ставить похожий штревель иной формы |
| Подача СОЖ | Схема шпинделя и оправки | Заказать глухую сборку при подаче через шпиндель |
03
Выбор зажима фрезы под операцию
Цанговая оправка удобна при смене диаметров хвостовика, но результат зависит от чистоты цанги, правильной гайки и затяжки по инструкции изготовителя. Гидравлический и термозажимной патроны требуют собственного оборудования и правил эксплуатации. Оправка Weldon/с боковым винтом удерживает хвостовик с лыской механически; профиль хвостовика должен соответствовать такому зажиму. Ни один тип не обеспечивает малое биение сам по себе без правильной сборки.
Для черновой операции сначала рассматривают удержание инструмента при нагрузке, жёсткость и возможность подачи СОЖ. Для чистовой — суммарное биение у режущей части, длину и повторяемость сборки. Одной «лучшей оправки для всего» нет: доступ к глубокому карману может требовать длинного инструмента, но длинную сборку проверяют на устойчивость в конкретной операции.
Если используется переменная оснастка, записывайте не только номер оправки, но и цангу, гайку, фрезу, диаметр хвостовика и длину установки. Эта запись помогает найти причину изменения размера после замены инструмента.
04
Почему вылет влияет на обработку сильнее, чем кажется
Вылет — расстояние от зоны закрепления до нагруженной части режущего инструмента. При прочих равных более короткая сборка обычно лучше сопротивляется отклонению и вибрации. Sandvik Coromant рекомендует минимизировать вылет при профильном фрезеровании и рассматривает вибрацию как свойство всей системы: инструмент, оправка, станок, деталь и зажим.
Удлинение не всегда исправляют снижением подачи. Сначала проверяют, можно ли укоротить фрезу или оправку, переставить заготовку, изменить маршрут подхода, диаметр инструмента либо способ зажима. Затем подбирают режим по данным изготовителя инструмента и пробной обработке.
Свободное пространство тоже ограничивает выбор: наружный диаметр оправки должен проходить мимо стенок кармана, а сборка — входить в магазин и выходить из него без столкновения. Поэтому «самая короткая» означает самую короткую допустимую для конкретной геометрии, а не просто минимальную позицию каталога.
05
Учебный расчёт влияния длины
Для простой модели консольного круглого стержня с одной и той же силой на конце прогиб δ = F × L³ / (3 × E × I), где F — сила в ньютонах, L — свободная длина в миллиметрах, E — модуль упругости в Н/мм², I — момент инерции сечения в мм⁴. Эта модель не описывает реальную фрезу, зажим и шпиндель целиком; она показывает масштаб влияния длины при неизменных остальных параметрах.
Если условный вылет увеличить с 45 до 60 мм при одинаковых F, E и I, отношение прогибов равно (60 / 45)³ ≈ 2,37. То есть в этой упрощённой модели прогиб будет примерно в 2,37 раза больше. Из расчёта нельзя получить допуск детали или разрешённую подачу: реальные силы переменные, геометрия инструмента сложная, а зажим и станок добавляют собственную податливость.
Практическое применение примера — сравнить два варианта длины до заказа. Если короткая сборка обеспечивает проход и безопасность, она уменьшает один из факторов риска вибрации. Окончательный режим и качество поверхности проверяют обработкой и измерением.
| Вариант | Свободная длина L | Относительный прогиб по модели |
|---|---|---|
| Короткий | 45 мм | 1,00 |
| Длинный | 60 мм | (60 / 45)³ ≈ 2,37 |
06
Как измерять биение сборки
Биение измеряют у той части, которая действительно режет, а не только на наружном цилиндре оправки. Сначала очищают посадку и собирают инструмент по инструкции производителя, затем зажимают сборку в исправном шпинделе или на контрольной базе. Индикатором фиксируют полный размах показаний при медленном вращении в указанном месте. Записывают точку измерения и длину от зажима: показание у хвостовика и у режущей части может отличаться.
Если результат не устраивает, проверьте последовательность причин: загрязнение конуса, повреждение оправки, состояние цанги и гайки, правильность установки фрезы, сам инструмент, затем шпиндель. Повторите измерение после перестановки компонентов, чтобы локализовать источник. Нельзя считать, что паспортное биение отдельной оправки равно биению собранного инструмента на станке.
Для заказа запросите измеряемый параметр и методику, а не рекламное «нулевое биение». Допустимое значение зависит от диаметра, операции, инструмента и требований к детали.
07
Обороты, балансировка и магазин
У сборки могут быть отдельные ограничения по максимальным оборотам шпинделя, оправки, зажимного узла, фрезы и магазина. Рабочий предел задаёт самый низкий применимый предел с учётом длины и диаметра. В опубликованных Haas требованиях для их оснастки при оборотах свыше 10 000 указана балансировка G2.5 или лучше; это не универсальное разрешение на такие обороты для любой сборки.
Балансируют собранный инструмент в состоянии, близком к рабочему, по процедуре изготовителя и с учётом рабочего диапазона. После замены фрезы или цанги прежняя отметка балансировки может не характеризовать новую сборку. Не превышайте табличное ограничение по диаметру и длине, которое установлено для конкретной машины.
Проверьте массу, максимальный диаметр и длину в магазине. Для крупных инструментов некоторым магазинам нужны пустые соседние карманы или специальная маркировка позиции; правило берут из руководства конкретной модели. На пробной смене контролируют зазоры без резания.
08
Подбор комплекта при покупке станка
Составьте перечень операций по деталям: черновое и чистовое фрезерование, сверление, резьба, контроль. Для каждой операции запишите диаметр хвостовика, требуемую длину доступа, подвод СОЖ и предполагаемый диапазон оборотов. Сопоставьте его с каталогом станка и числом позиций магазина, затем оставьте запас под измерительный щуп и резервные инструменты, если они нужны в процессе.
При сравнении фрезерных центров попросите поставить в коммерческое предложение реальные артикула оправок и штревелей. Раздел «конус шпинделя» без этой ведомости не позволяет оценить стоимость запуска и совместимость уже имеющегося инструмента. Отдельно согласуйте проверку биения и пробную автоматическую смену при приёмке.
Для станков из каталога STOCH CNC условия надо сверять по актуальной карточке конкретной модели и поставочной спецификации. Данные статьи служат структурой вопросов, а не подтверждением комплектации любого станка.
09
Чек-лист перед первой обработкой
Зафиксируйте параметры сборки до загрузки программы и повторяйте проверку после замены её компонентов.
- Сверить интерфейс шпинделя, фланец, штревель и документацию конкретного станка.
- Проверить чистоту и отсутствие повреждений конуса, цанги, гайки и режущего инструмента.
- Собрать и затянуть инструмент по руководству изготовителя без использования шпинделя как тисков.
- Измерить биение у рабочей части фрезы и записать точку измерения.
- Проверить фактический вылет, проход мимо детали и оснастки, длину и массу в магазине.
- Сопоставить допустимые обороты всех компонентов и требования к балансировке.
- Проверить схему СОЖ и выполнить безопасную пробную смену инструмента по инструкции станка.
FAQ
Частые вопросы по теме
Можно ли поставить оправку BT40 в шпиндель CAT40?
Номинальный размер 40 не доказывает совместимость. Проверяйте точный интерфейс, фланец, штревель и магазин по паспорту станка; без подтверждения производителя такую замену не выполняют.
Какой вылет фрезы считать допустимым?
Единого числа нет. Выберите минимальную длину, обеспечивающую доступ и безопасный зазор, затем проверьте биение, устойчивость и качество обработки по конкретной операции.
Где измерять биение фрезы?
В оговорённой точке у рабочей части собранного инструмента. Показание на корпусе оправки не заменяет контроль фрезы; записывайте место измерения и условия установки.
Нужна ли балансировка оправки перед высокими оборотами?
Нужно соблюдать ограничения и требования изготовителей шпинделя, оправки и инструмента. Для конкретной машины может требоваться балансировка всей сборки в рабочем диапазоне оборотов.