Оснастка и наладка
Оснастка для фрезерования: как выбрать тиски, прижимы и систему нулевой точки
Разбираем базирование и зажим детали на фрезерном станке: когда нужны тиски, прижимы, плита или система нулевой точки. Сравнение решений, учебный расчёт переналадки и чек-лист проверки.
01
Что должна делать фрезерная оснастка
Оснастка для фрезерного станка решает две разные задачи: повторяемо размещает заготовку относительно станка и удерживает её под действием сил резания. Первую задачу выполняют базы, опоры и упоры; вторую — губки тисков, планки, прижимы или другое зажимное устройство. Увеличение усилия зажима не исправит ошибку базирования, а точная база не удержит деталь без достаточного зажима.
Выбор начинается с карты детали: какие поверхности уже обработаны, за что можно опираться, какие стороны должен открыть инструмент, где расположены тонкие стенки и куда пойдёт стружка. Затем проверяют габариты стола, Т-пазы, доступный ход осей, высоту сборки, зоны столкновения и допустимую массу оснастки вместе с заготовкой. По этим данным решают, достаточно ли тисков или нужна отдельная плита и схема зажима.
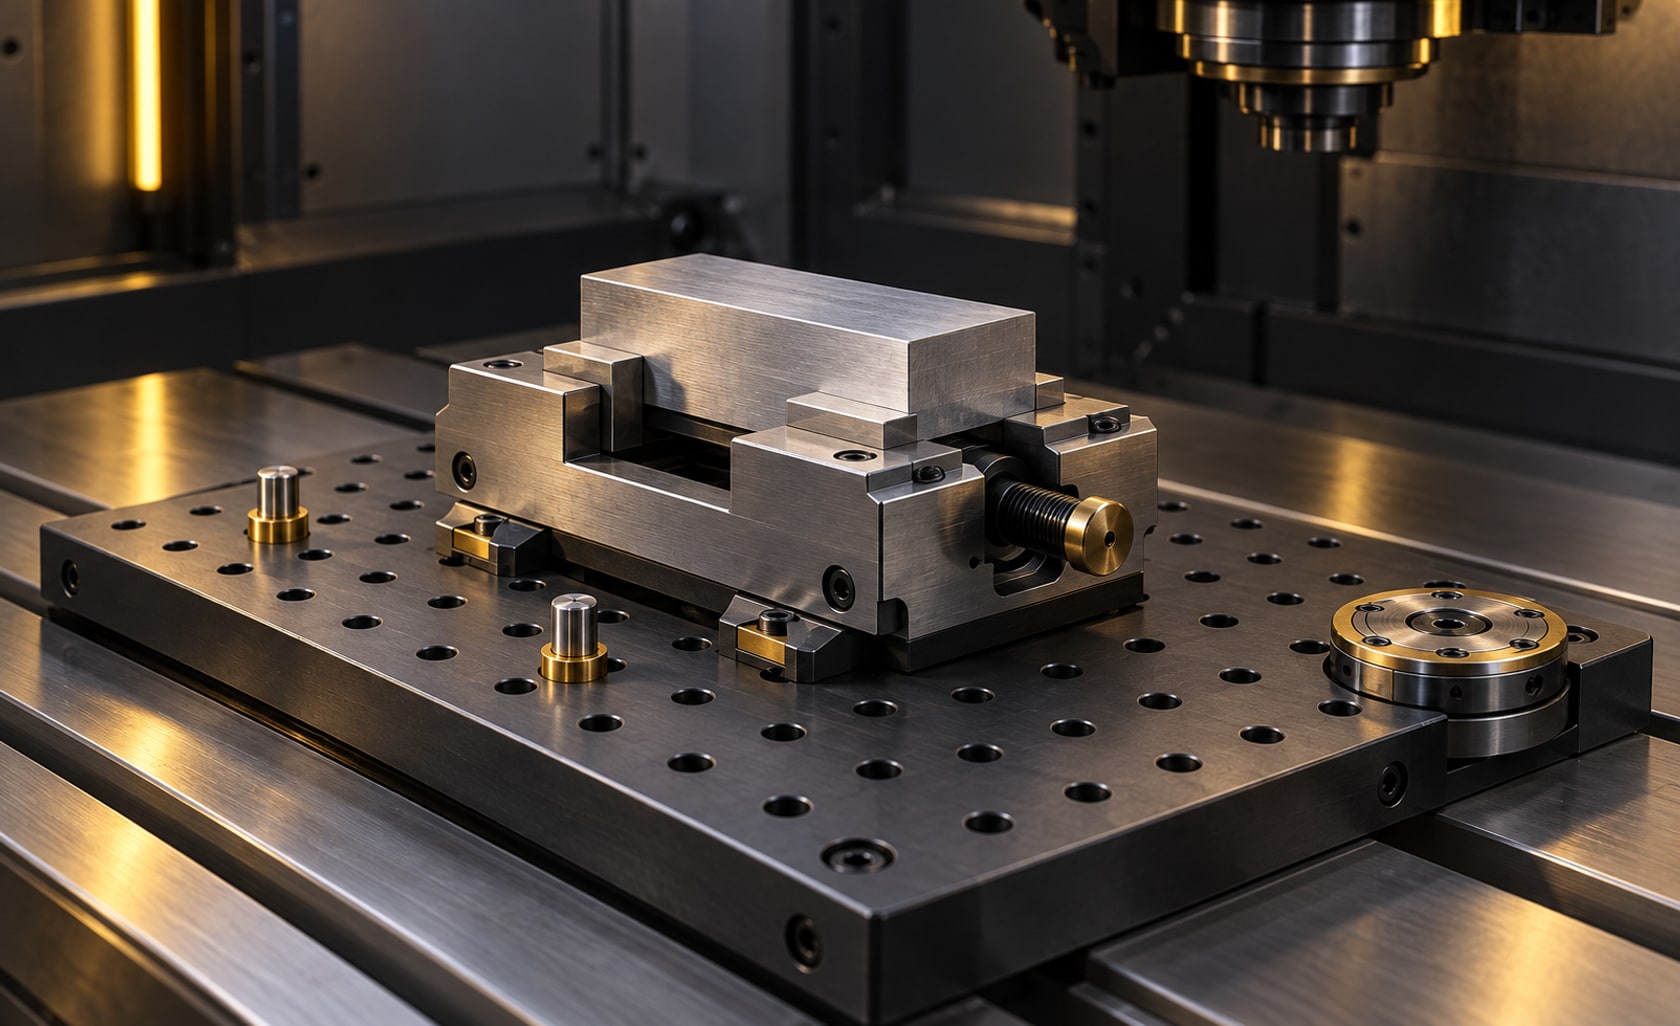
Иллюстрация к статье показывает идею размещения, но не является чертежом готовой оснастки. Реальную схему и усилие зажима рассчитывают под деталь, режим, инструмент и станок.
02
Базирование 3–2–1: от опор к системе координат
Для жёсткой призматической детали полезна схема 3–2–1: три опорные точки под первичной базой, две точки на боковой базе и одна на торцевой. Такая схема задаёт положение детали без лишних конкурирующих контактов. В руководстве Carr Lane эти контакты рассматриваются как ограничение направлений возможного движения; зажимы удерживают деталь при резании. Для литой или неровной заготовки вместо простого набора неподвижных опор может понадобиться регулируемая поддержка.
Нельзя механически переносить 3–2–1 на каждую геометрию. У тонкой плиты дополнительная опора может быть нужна против прогиба, но её регулируют после посадки на основные базы: иначе она приподнимет деталь. У детали, базируемой по двум отверстиям, схема контактов и допуски отверстий требуют отдельного расчёта. Нулевую точку программы задают после проверки фактической посадки и ориентации детали.
Особенно важно убрать стружку и заусенцы с опор. Если между базой и опорой попала частица, повторяемость дорогого модуля под плитой не спасёт размер на детали.
03
Тиски: для каких деталей они подходят
Фрезерные тиски удобны для коротких призматических заготовок, повторяющихся партий и операций, где нужен свободный доступ сверху. Неподвижная губка задаёт боковую опору, параллели или другие штатные опоры — высоту. Тиски устанавливают и выверяют относительно оси станка; в руководстве Haas для точной работы рекомендована проверка губки индикатором после затяжки крепежа.
Важны не только ширина губок и максимальный ход. Проверяют высоту зажима, реальную площадь контакта, доступ фрезы к нижним кромкам, выступ детали над губками и расстояние до стола. Если заготовка зажата лишь у одного края тисков, изготовитель Haas рекомендует ставить с другой стороны распорку сопоставимого размера, чтобы не перекашивать зажим. Наращивать штатную рукоятку трубой нельзя: это способ повредить тиски, а не получить контролируемое усилие.
Для тонкой стенки цель — не максимальная сила, а достаточное удержание без деформации. Если после разжима размер «уходит», нужно пересмотреть точки приложения силы, опоры, припуск и последовательность обработки.
04
Прижимы и плиты: свобода формы ценой наладки
Крупную, плоскую или нестандартную заготовку можно закрепить к столу через Т-пазы и планочные прижимы. Установочная плита добавляет сетку отверстий и подготовленные места под опоры, упоры и крепёж; она полезна, когда одно семейство деталей повторяется и схему нужно быстро воспроизводить. Haas описывает оба подхода в руководстве по фрезерному станку.
Планка прижима должна давить в сторону жёсткой опоры, а не на свободную тонкую полку. Под прижимом ставят опорный элемент нужной высоты; сверля или фрезеруя насквозь, деталь поднимают над столом на блоках, расположенных под зонами зажима. Любой крепёж вне рабочей зоны инструмента всё равно проверяют на столкновения при ускоренных перемещениях и смене инструмента.
Плита занимает часть хода по Z и добавляет массу. До заказа сверьте толщину плиты, высоту детали и самый короткий инструментальный узел с реальным световым проёмом станка; не ориентируйтесь только на паспортный ход оси.
| Решение | Когда оправдано | Что обязательно проверить |
|---|---|---|
| Механические тиски | Призматическая деталь, доступ сверху, небольшая партия | Посадка на параллели, выверка губки, высота зажима |
| Планочные прижимы в Т-пазах | Крупная или нестандартная заготовка | Опоры под точками усилия, траектория инструмента, время наладки |
| Установочная плита | Повторяемое семейство деталей и сменные схемы | Сетка отверстий, высота сборки, жёсткость и удаление стружки |
| Система нулевой точки | Частая смена подготовленных приспособлений | Совместимость паллет, посадочные поверхности, контроль базы детали |
05
Нулевая точка: что именно повторяется
Система нулевой точки фиксирует сменную плиту или приспособление в заданном положении относительно модулей на станке. Например, SCHUNK описывает VERO-S как интерфейс быстрой смены оснастки и возможность готовить новую установку вне станка. Это полезно, когда простои на снятие, выверку и повторную установку повторяются много раз.
Но повторяемость интерфейса «станок — плита» не равна точности готовой детали. Отдельно существуют посадка заготовки в приспособлении, температурные изменения, инструментальные коррекции и система координат программы. Маркетинговое число повторяемости конкретного модуля нельзя переносить на всю технологическую цепочку без измерения. Перед запуском проверяют чистоту контактов, правильность блокировки, опорную поверхность, ориентацию паллеты и контрольный базовый размер.
Нулевая точка не всегда экономически оправдана для одной уникальной детали. Сначала измерьте реальные минуты переналадки и число смен; только потом сравнивайте цену модулей, паллет, подготовки приспособлений и обучения.
06
Учебный расчёт: сколько времени может дать быстрая смена
Предположим учебный участок, где смена обычной плиты вместе с очисткой, выверкой и контрольным касанием занимает 24 минуты, а подготовленной паллеты с системой нулевой точки — 9 минут. Пусть таких смен три за рабочий день и 20 рабочих дней в месяце. Разница одной смены 24 − 9 = 15 минут; за месяц 15 × 3 × 20 = 900 минут, или 15 часов. Это расчёт потенциально высвобожденного времени станка, а не подтверждённый результат на предприятии.
Для оценки окупаемости нужно измерить своё время по одинаковым операциям: очистка, установка, фиксация, проверка блокировки, контроль базы и первый годный размер. В учебные 9 минут включена проверка; исключать её ради красивой цифры нельзя. Стоимость часа также не равна выручке: отдельно учитывают загрузку шпинделя, труд наладчика, дополнительные паллеты и обслуживание.
Если выполняется одна смена в неделю, исходная экономика будет иной. Если же заготовки подготовлены вне станка и измерены заранее, сокращение простоя может быть значимым. Решение принимают по своему журналу переналадок.
| Параметр | Условное значение | Расчёт |
|---|---|---|
| Обычная смена | 24 мин | Исходное допущение |
| Быстрая смена | 9 мин | Исходное допущение с проверкой |
| Разница | 15 мин/смену | 24 − 9 |
| Число смен | 60 в месяц | 3 в день × 20 дней |
| Потенциал | 900 мин = 15 ч/месяц | 15 × 60 / 60 |
07
Как силы резания и зажима влияют на размер
При фрезеровании сила меняет направление по траектории и может пытаться поднять или повернуть заготовку. Carr Lane рекомендует направлять основную нагрузку в жёсткие упоры и основание тисков, а усилие прижима — к опорам или прочной части детали. Прижим к неподдержанной тонкой стенке способен изогнуть её; после разжатия стенка возвращается и измеренный размер меняется.
Один только момент затяжки болта не даёт надёжной оценки удержания: он зависит от резьбы, смазки, состояния контактов и геометрии рычага. Для ответственной операции оценивают направления и величины сил резания, реакции упоров, возможное скольжение и запас удержания. Ускорения осей, прерывистое резание и доступ СОЖ тоже влияют на схему. Не следует назначать «универсальное» усилие по таблице без условий.
После пробного прохода осматривают следы смещения на базах, поверхность, стружку и размеры детали в зажатом и освобождённом состоянии. Это позволяет отделить недостаточный зажим от упругой деформации.
08
Что проверить при подборе станка вместе с оснасткой
Подбор вертикального или горизонтального центра не заканчивается рабочим полем. Нужна компоновка конкретной установки: максимальный габарит детали с прижимами, высота самой оснастки, положение поворотной оси при её наличии, вылет инструмента, место для подвода и выхода, допустимая нагрузка на стол. Проверяют, не закрывает ли приспособление зону обслуживания и не задерживает ли стружку.
Для разговора с поставщиком подготовьте чертёж детали с базами, операционный эскиз, предполагаемую партию, частоту переналадок и габарит приспособления. Тогда можно сверить станок с технологией обработки, а не выбирать только по размерам стола. Связанный материал о режимах фрезерования помогает проверить, какие нагрузки создаст планируемый проход; статья о приёмке — какие базовые проверки провести после поставки.
09
Чек-лист перед первой обработкой
Сохраните схему установки с теми же именами баз, что и на чертеже. Для повторяющейся партии фиксируйте не только координаты, но и последовательность посадки, зажима и контрольного измерения.
- Проверить чистоту баз, опор, губок тисков и сопрягаемых поверхностей паллеты.
- Убедиться, что заготовка сидит на первичных опорах без качания и лишнего подпора.
- Проверить направление прижима, поддержку под ним и отсутствие деформации тонких участков.
- Выверить тиски или плиту; проверить затяжку крепежа и штатную блокировку сменного модуля.
- Проверить габарит сборки, безопасные перемещения, смену инструмента и удаление стружки.
- Подтвердить рабочую систему координат, инструментальные коррекции и контрольный базовый размер.
- Провести безопасный первый проход по инструкции станка и измерить освобождённую деталь.
FAQ
Частые вопросы по теме
Чем базирование отличается от зажима заготовки?
Базирование задаёт повторяемое положение детали через опоры и упоры. Зажим удерживает её в контакте с этими базами под нагрузкой резания. Увеличение силы зажима не устраняет неверно выбранные базы.
Что лучше для фрезерования: тиски или планочные прижимы?
Для небольшой призматической детали часто удобнее тиски; для крупной или нестандартной формы — прижимы к столу или плите. Выбор зависит от баз, доступа инструмента, жёсткости, времени наладки и допустимой деформации.
Гарантирует ли система нулевой точки точность готовой детали?
Нет. Она помогает повторять положение сменного приспособления относительно станка, но не отменяет проверку посадки заготовки, чистоты контактов, инструмента, температурного состояния и координат программы.
Когда система нулевой точки окупается?
При достаточно частых переналадках и возможности готовить паллеты вне станка. Сначала измеряют фактическую длительность одинаковой переналадки, затем считают высвобожденное машинное время и сравнивают его со стоимостью системы и обслуживания.
Источники и нормативная база
- Carr Lane: Guide to Locating & Clamping Principles — базы, опоры, силы и деформация
- Haas Automation: ToolRoom Mill Operator’s Manual Supplement — тиски, прижимы и плиты, страницы 10–11
- Haas Automation: Mill Manual Vises Service Manual — установка и эксплуатация тисков
- SCHUNK: VERO-S — назначение системы быстрой смены с нулевой точкой