Технология обработки
Режимы резания при фрезеровании: как рассчитать обороты и подачу на зуб
Пошаговый расчёт режимов фрезерования: скорость резания, обороты, подача на зуб и минутная подача, ширина и глубина резания. Учебный пример, ограничения и чек-лист первого прохода.
01
Почему готовая таблица оборотов редко решает задачу
Режим фрезерования описывает не одну скорость шпинделя, а работу всей системы: материал, геометрию и марку фрезы, держатель, вылет, закрепление детали и возможности станка. Две фрезы одинакового диаметра могут иметь разное число режущих кромок и допускать разную толщину стружки. Поэтому число оборотов из общей таблицы нельзя переносить в программу без проверки остальных исходных данных.
Рабочую скорость резания vc и подачу на зуб fz начинают выбирать по каталогу изготовителя конкретной фрезы для конкретного материала и операции. Затем расчёт переводит эти исходные величины в обороты n и подачу стола vf. Получившиеся числа проверяют по ограничениям станка, мощности и моменту шпинделя, жёсткости установки и результату пробного прохода.
Ниже приведён именно учебный пример расчёта, а не готовый режим для стали, алюминия или какой-либо другой заготовки. Обложка тоже является иллюстрацией, а не схемой точного зацепления инструмента.
02
Шесть величин, которые нельзя путать
Скорость резания vc измеряют в метрах в минуту на рабочем диаметре. Частота n — обороты шпинделя в минуту. Подача fz показывает перемещение на одну эффективную режущую кромку за оборот; vf — перемещение осей в миллиметрах за минуту. Это разные величины: число 0,05 мм/зуб нельзя записывать вместо 1 146 мм/мин в режиме подачи за минуту.
Глубина ap отсчитывается вдоль оси инструмента, ширина ae — в радиальном направлении. Для бокового фрезерования они задают сечение снимаемого слоя. При прорезании паза ae может приблизиться к диаметру фрезы, а при узком боковом проходе быть существенно меньше. Равная минутная подача не означает равной мощности или одинаковых условий стружкообразования.
| Обозначение | Единица | Смысл |
|---|---|---|
| vc | м/мин | Скорость резания на рабочем диаметре |
| Dcap | мм | Рабочий диаметр на заданной глубине резания |
| n | об/мин | Частота вращения шпинделя |
| fz | мм/зуб | Подача на эффективную режущую кромку |
| zc | шт. | Число эффективных режущих кромок за оборот |
| vf | мм/мин | Минутная подача осей |
| ap / ae | мм | Осевое заглубление / радиальное зацепление |
03
Формула оборотов: почему нужен рабочий диаметр
При метрических единицах n = 1 000 × vc / (π × Dcap). Здесь n — об/мин, vc — м/мин, Dcap — рабочий диаметр фрезы в миллиметрах. Множитель 1 000 переводит метры в миллиметры. Обратная проверка: vc = π × Dcap × n / 1 000.
У обычной цилиндрической концевой фрезы при боковой обработке рабочий диаметр в рассматриваемой зоне может совпадать с номинальным. У шаровой фрезы, дисковой или торцевой фрезы с другим углом в плане это предположение может быть неверным. Для расчёта используют рабочий диаметр, заданный изготовителем инструмента для данной глубины и контакта, а не автоматически цифру на упаковке.
Если рассчитанная частота выше допустимых оборотов фрезы, оправки или шпинделя, её ограничивают по самому слабому звену. Тогда фактическую vc пересчитывают по обратной формуле. Нельзя оставлять прежнюю скорость резания в технологической карте, будто ограничение ничего не изменило.
04
Подача на зуб и число работающих кромок
Минутная подача рассчитывается как vf = fz × zc × n. Здесь fz — мм/зуб, zc — число эффективных режущих кромок за оборот, n — об/мин; результат получается в мм/мин. Если за один оборот работает четыре кромки и каждая рассчитана на 0,05 мм, инструмент продвигается на 0,20 мм за оборот.
Надпись «четыре зуба» не всегда означает zc = 4. У фрез со специальной геометрией, неравным шагом, разделёнными рядами пластин или совместной обработкой одной дорожки число эффективных кромок для формулы уточняют в данных изготовителя. При этом zc не следует путать с количеством зубьев, одновременно находящихся в контакте с заготовкой: за оборот через зону резания проходят все задействованные кромки.
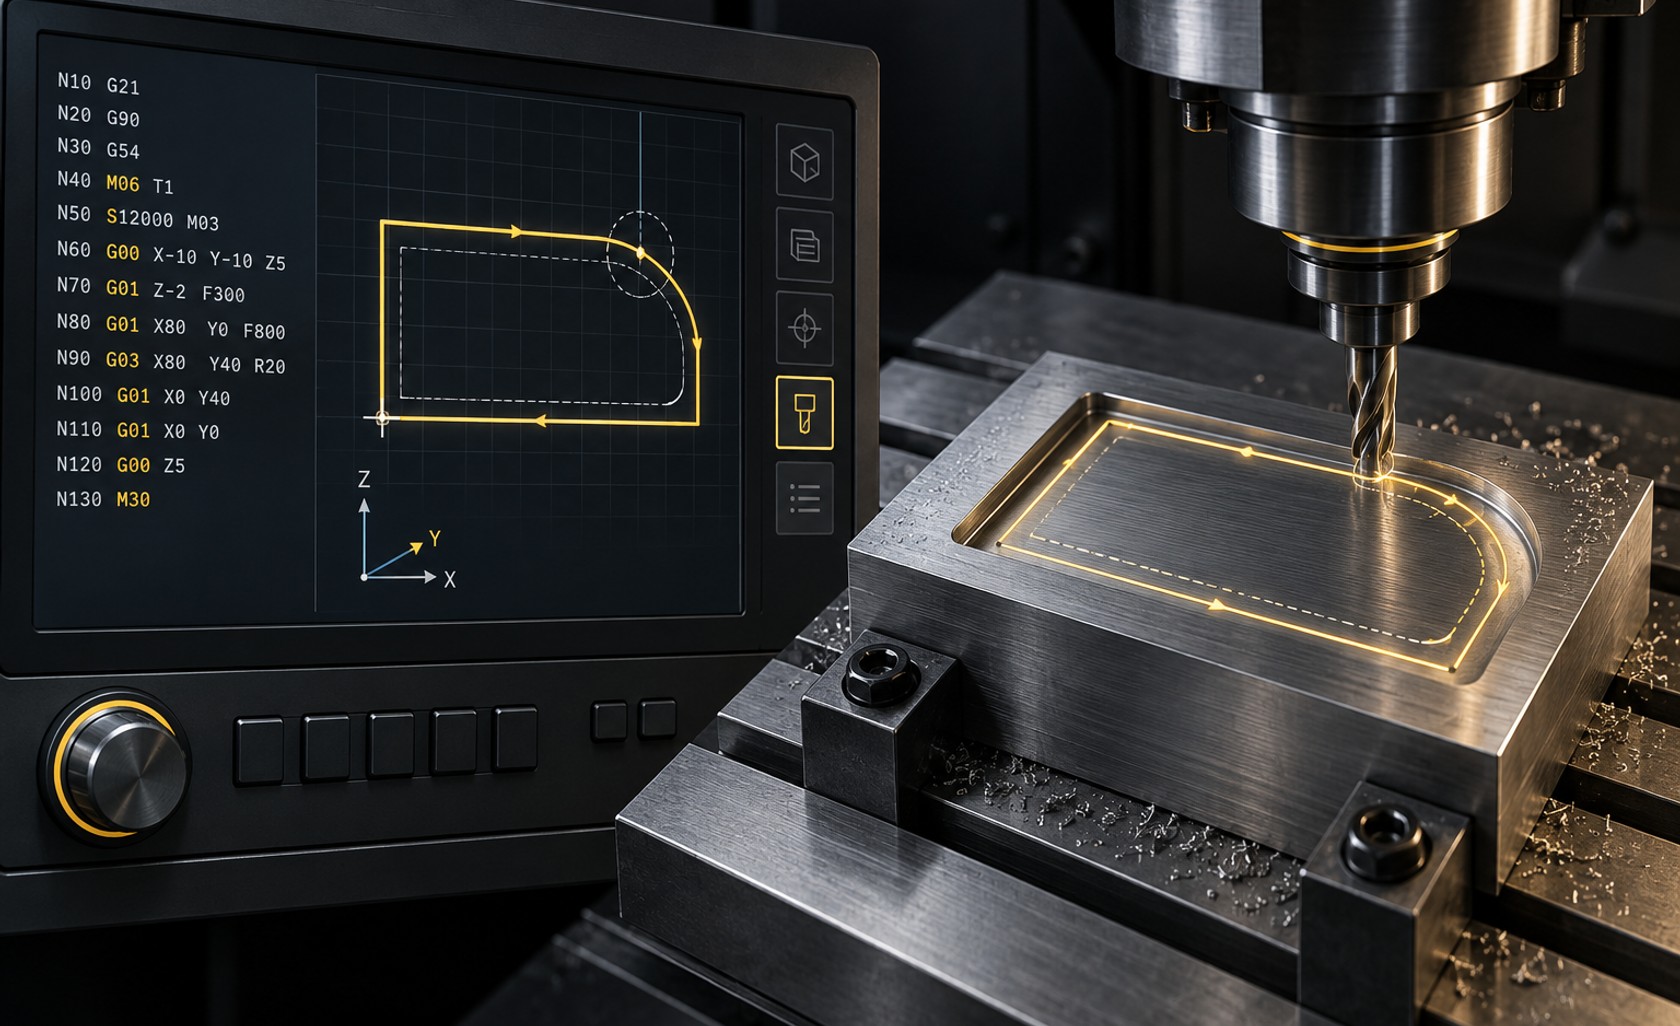
В управлении Haas G94 означает подачу за минуту, а G95 — подачу за оборот. В других стойках проверяют собственный диалект. Перед вводом F необходимо точно понимать активный режим: ошибка единиц может изменить перемещение осей на порядок. Для многокоординатной траектории дополнительно проверяют указания CAM и постпроцессора.
05
Учебный пример: фреза Ø10 мм и четыре эффективные кромки
Допустим, для учебного расчёта выбраны Dcap = 10 мм, vc = 180 м/мин, fz = 0,05 мм/зуб, zc = 4. Это условные исходные данные, не рекомендация для конкретного материала. По формуле оборотов получаем n = 1 000 × 180 / (π × 10) ≈ 5 730 об/мин. Затем vf = 0,05 × 4 × 5 730 ≈ 1 146 мм/мин.
Чтобы оценить съём материала, предположим боковое фрезерование с ap = 5 мм и ae = 2 мм при постоянной подаче. Формула Q = ap × ae × vf / 1 000 даёт около 11,46 см³/мин. Это только идеализированный объём съёма при таком прямом проходе: подводы, углы, переменная ширина контакта и остановки в оценку не входят.
Контрольная проверка: 0,05 мм/зуб × 4 кромки = 0,20 мм/об. При 5 730 об/мин это те же 1 146 мм/мин. Если расчётная минутная подача не сходится с этой проверкой, прежде чем запускать станок, найдите ошибку в единицах или числе кромок.
| Шаг | Выражение | Результат |
|---|---|---|
| Обороты n | 1 000 × 180 / (π × 10) | ≈ 5 730 об/мин |
| Подача за оборот | 0,05 × 4 | 0,20 мм/об |
| Минутная подача vf | 0,05 × 4 × 5 730 | ≈ 1 146 мм/мин |
| Съём Q при ap = 5, ae = 2 | 5 × 2 × 1 146 / 1 000 | ≈ 11,46 см³/мин |
06
Узкий проход, толщина стружки и пределы простой формулы
Формула vf = fz × zc × n переводит заданную подачу на зуб в движение осей, но сама не подбирает оптимальную толщину стружки. При малой радиальной ширине ae относительно диаметра фрезы максимальная толщина стружки может стать меньше fz. Этот эффект называют радиальным утонением стружки; на него влияют также угол в плане и геометрия кромки.
Из эффекта не следует совет всегда увеличивать подачу. Коррекцию делают по методике изготовителя фрезы с учётом материала, типа резания, жёсткости системы и допустимой нагрузки. Особенно опасно механически переносить повышенную подачу из узкого бокового прохода в полный паз: контакт зубьев и условия удаления стружки становятся другими.
Если CAM меняет ae вдоль траектории, постоянное значение vf не гарантирует постоянную нагрузку. Для критичных деталей проверяют стратегию обработки, ограничения подачи на дугах и углах, а после пробного прохода — качество поверхности, форму стружки и износ кромки.
07
Проверка станка: мощность, момент и устойчивость
Расчёт n и vf ещё не доказывает, что станок выдержит проход. По Sandvik Coromant оценка чистой мощности резания зависит от ae, ap, vf и удельной силы резания kc. Для метрических единиц Pc = ae × ap × vf × kc / (60 × 10⁶). Значение kc зависит от материала и условий резания; подставлять произвольное число в закупочный расчёт нельзя.
Сравнивают не только Pc с рекламной максимальной мощностью двигателя. Нужна доступная длительная мощность и момент шпинделя именно на рассчитанных оборотах, а также учёт потерь привода. Проверяют предельные обороты всей сборки — фрезы, оправки, цанги — и допускаемые усилия зажима.
При длинном вылете, биении инструмента или слабом креплении деталь может начать вибрировать раньше, чем будет достигнут предел мощности. В таких условиях снижать одну только подачу недостаточно: следует проверить геометрию и закрепление, инструментальную сборку и траекторию. Параметры станка удобно обсуждать с поставщиком на конкретной карте деталей, а не по одному пиковому значению в каталоге.
08
Как корректировать режим после первого прохода
Если видны вибрационные следы, сперва проверяют зажим, вылет, биение и способ входа в материал. Если кромка быстро изнашивается, оценивают соответствие марки и геометрии фрезы материалу, выбранную скорость, охлаждение и повторное резание стружки. Налипание материала и перегрев также требуют проверки инструмента и условий подачи СОЖ, а не слепого увеличения оборотов.
Изменяйте один параметр за раз и фиксируйте результат: фактические обороты, подачу, ap/ae, время, поверхность и состояние кромки. Это помогает отличить проблему режима от проблемы станка. Если деталь тонкостенная или закреплена на длинном вылете, ограничения могут быть жёстче любой рекомендации из общего справочника.
Пробную обработку должны выполнять обученные сотрудники по инструкции конкретного оборудования. Контроль первой детали включает размеры и поверхность, а не только отсутствие аварийной остановки. До этого шага все вычисленные значения остаются исходной гипотезой.
09
Чек-лист перед записью режима в программу
Для новой детали сохраните исходные данные и расчёт рядом с управляющей программой. Тогда при замене инструмента или переносе на другой станок понятно, какие предположения нужно перепроверить. Технологическая карта должна отражать реальную конфигурацию, а не только примерные обороты из статьи.
- Подтвердить материал заготовки, его состояние и марку конкретной фрезы.
- Взять vc и fz из рекомендаций изготовителя для нужной операции.
- Уточнить Dcap и число эффективных кромок zc; не считать их автоматически равными маркировке инструмента.
- Задать ap и ae по реальной траектории, проверить полный паз и участки с переменным зацеплением.
- Сверить обороты с пределами шпинделя, оправки и фрезы, а подачу — с активным режимом ЧПУ.
- Проверить мощность и момент на рабочих оборотах, биение, вылет, зажим и удаление стружки.
- Провести пробный проход, измерить первую деталь и сохранить результаты корректировки.
FAQ
Частые вопросы по теме
Как рассчитать обороты фрезы по скорости резания?
Для метрических единиц n = 1 000 × vc / (π × Dcap). Скорость vc задаётся в м/мин, рабочий диаметр Dcap — в мм. Для условных 180 м/мин и 10 мм получается около 5 730 об/мин.
Чем подача на зуб отличается от минутной подачи?
fz показывает перемещение на эффективную режущую кромку за оборот, а vf — движение осей за минуту. Связь: vf = fz × zc × n. При 0,05 мм/зуб, четырёх эффективных кромках и 5 730 об/мин vf ≈ 1 146 мм/мин.
Почему нельзя считать все зубья на маркировке работающими?
У некоторых фрез геометрия устроена так, что не каждая кромка формирует собственный слой на одной дорожке. Число эффективных кромок для расчёта берут из данных изготовителя; его не следует путать с числом зубьев, одновременно находящихся в зацеплении.
Можно ли использовать числа из примера для фрезерования стали?
Нет. Пример показывает арифметику, но не учитывает конкретную марку и твёрдость стали, фрезу, зажим, вылет, СОЖ и характеристики станка. Рабочий режим выбирают по документации инструмента и подтверждают пробной обработкой.