Программирование ЧПУ
G-коды для станков с ЧПУ: таблица команд, примеры и проверка программы
Как читать G-коды станка с ЧПУ: основные команды, модальные режимы, отличия токарной и фрезерной обработки, разобранный пример и чек-лист перед первым запуском.
01
Зачем понимать G-код, если программу выдаёт CAM
G-код — способ описать движения и режимы обработки для системы ЧПУ. Даже когда траекторию строит CAM, до станка доходит результат работы постпроцессора. Ошибиться может не только геометрия: неверный рабочий ноль, номер корректора или оставшийся активным цикл способны изменить поведение внешне правильной программы.
Поэтому оператору полезно читать программу как последовательность состояний. Где сейчас инструмент? Какая система координат активна? В каких единицах задана подача? Что произойдёт в следующем кадре? Такая проверка практичнее механического заучивания сотни команд и особенно важна при переносе детали между станками.
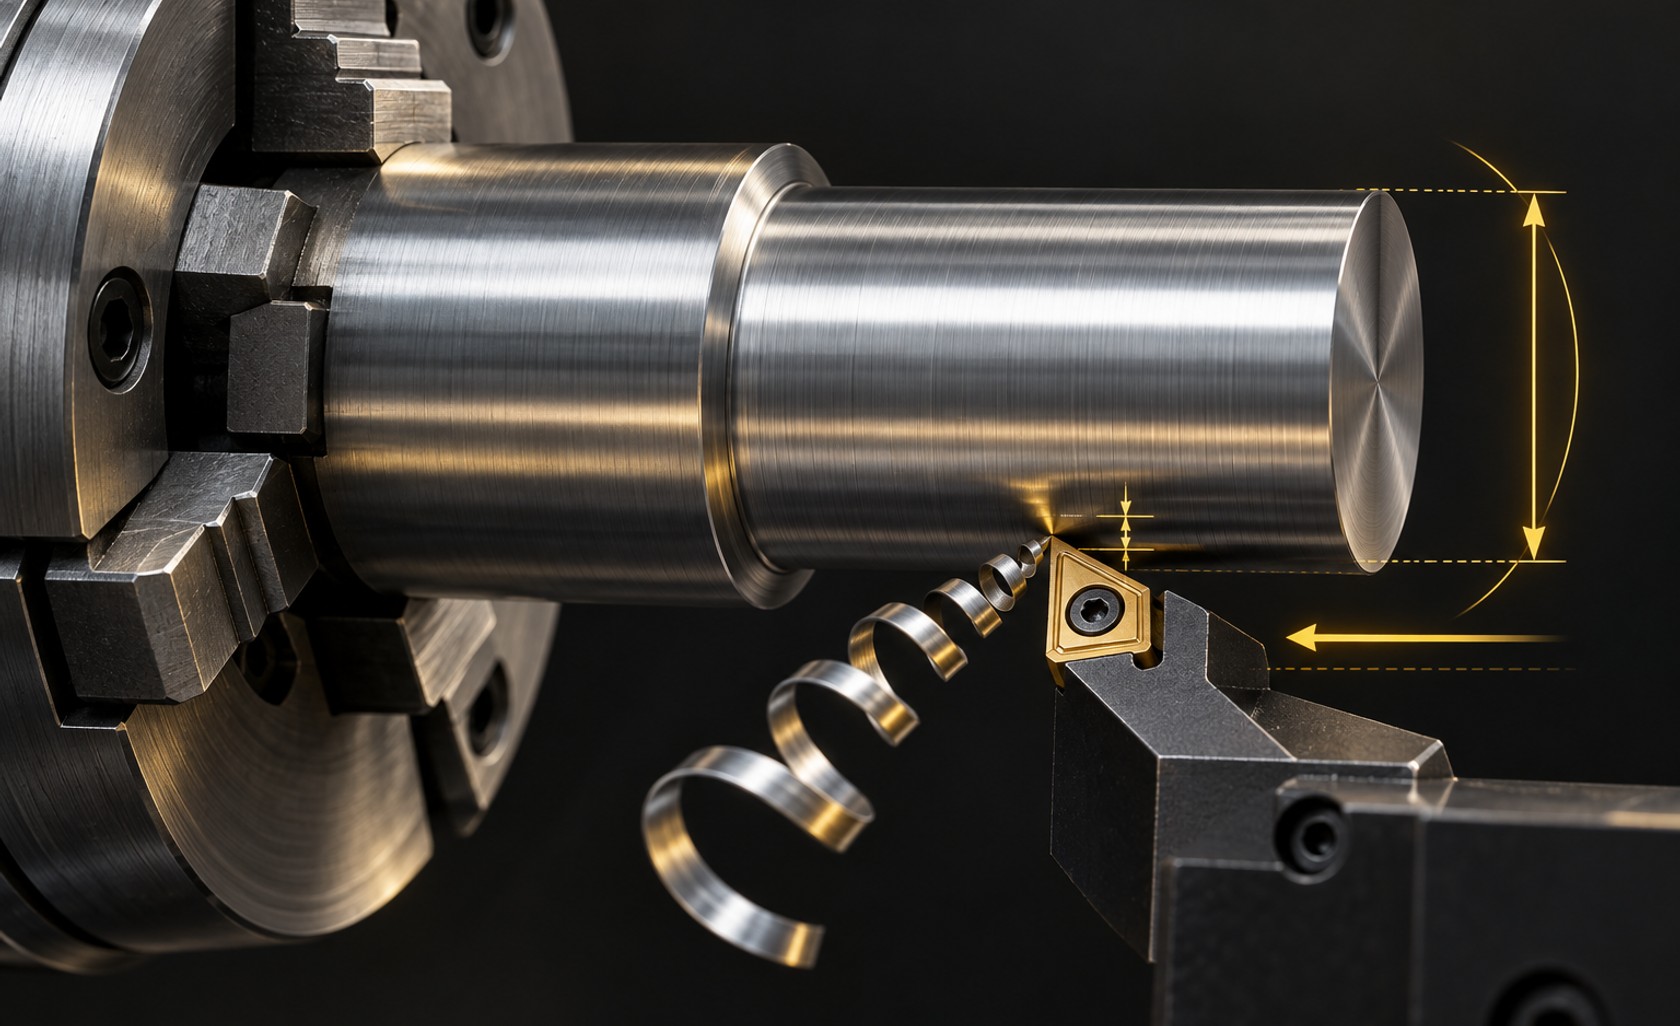
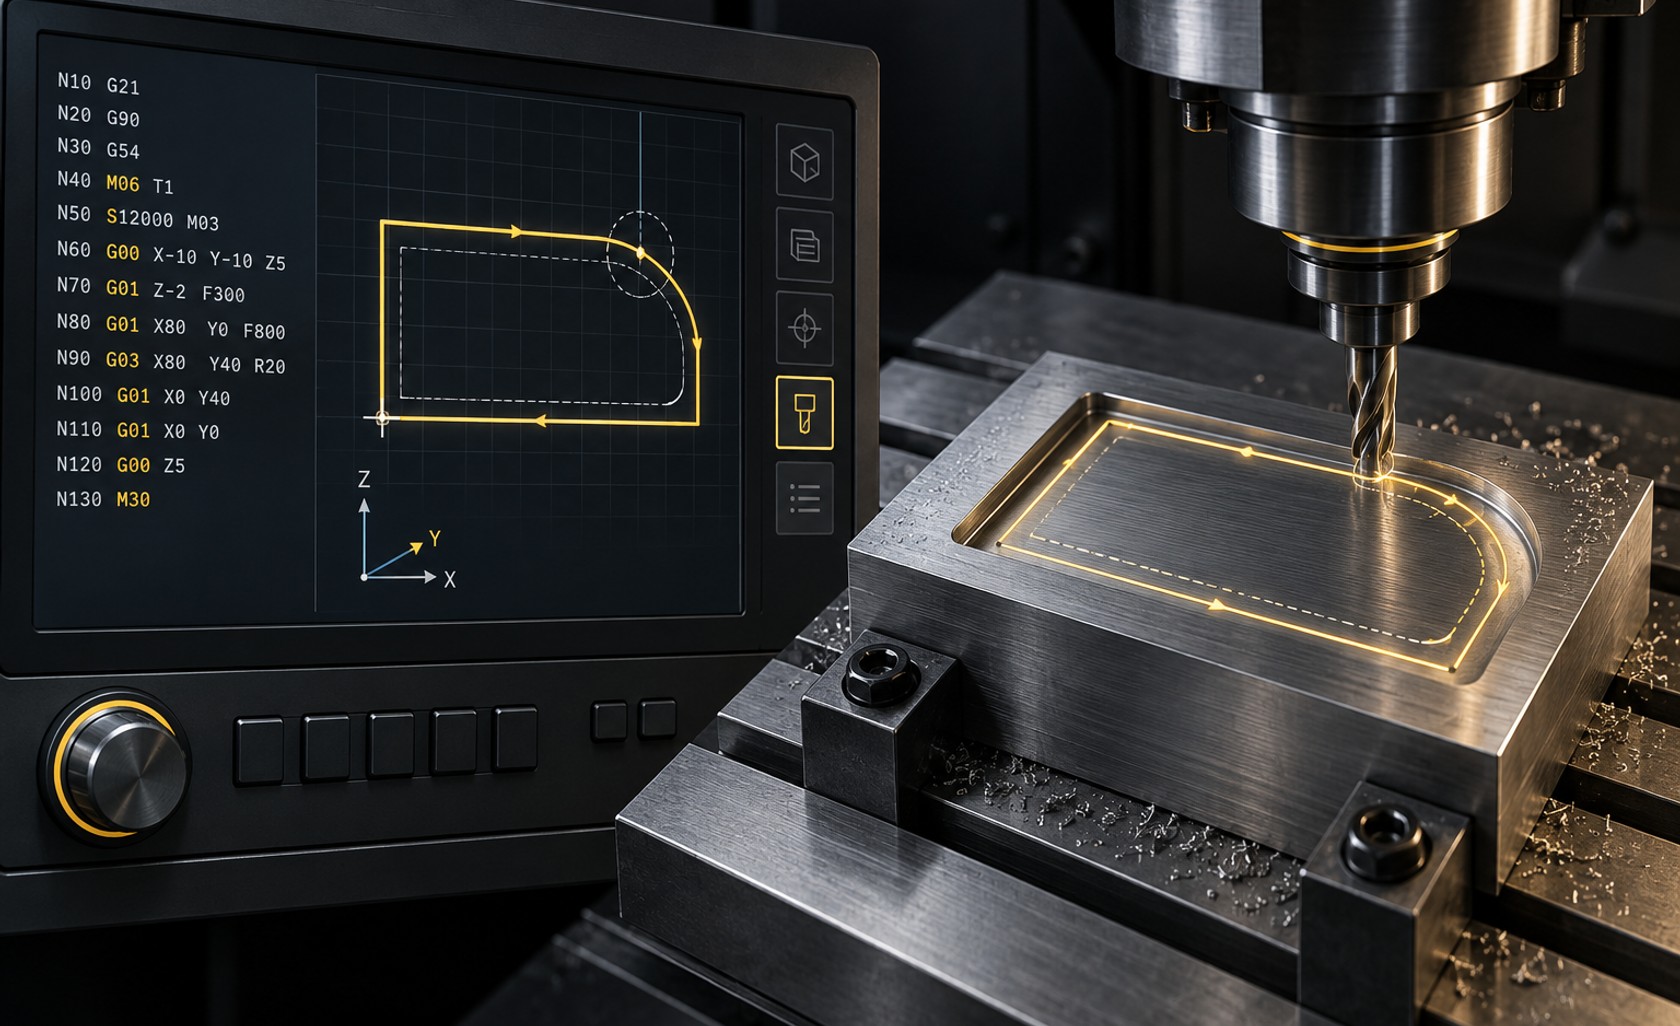
Ниже приведены распространённые обозначения с примерами из руководств Haas. Это не универсальный справочник для любой стойки. Перед использованием команды сверяйте модель ЧПУ, режим программирования и руководство конкретного станка. Иллюстрация в обложке условная и не является образцом рабочей программы.
02
Как читать один кадр и не потерять контекст
В записи N120 G01 X20. Y10. F200. номер N помогает найти кадр, G01 выбирает линейное движение с рабочей подачей, X и Y задают конечные координаты, F — величину подачи в активном режиме. Но сама строка не сообщает, в миллиметрах или дюймах идёт расчёт, абсолютные ли это координаты и какой рабочий ноль выбран.
S обычно связан со скоростью шпинделя, T — с инструментом, а H и D в типовой фрезерной программе — с корректорами. Их формат и действие определяет стойка. Команда инструмента может только выбрать его или также вызвать смену: рассчитывать на привычное поведение другого станка нельзя.
Комментарии делают программу понятнее, но не являются защитой. Надпись «безопасная высота» ничего не гарантирует, если значение Z ниже кулачков или неверно измерена длина инструмента. Сопоставляйте комментарий с координатой, корректором и реальной оснасткой.
03
Основные G-коды фрезерного станка
Эту краткую таблицу удобно использовать как карту вопросов при чтении программы. Для дуг дополнительно проверяют плоскость, направление обхода и способ задания центра: I/J/K и R не стоит подменять друг другом без проверки геометрии.
| Команды | Назначение | Что проверить |
|---|---|---|
| G00 / G01 | Быстрое / линейное движение с подачей | Свободна ли вся траектория, а не только конечная точка |
| G02 / G03 | Дуга по / против часовой стрелки | Плоскость и координаты центра |
| G17 / G18 / G19 | Плоскости XY / XZ / YZ | Соответствие операции |
| G20 / G21 | Дюймы / миллиметры | Единицы геометрии и режимов |
| G90 / G91 | Абсолютные / приращённые координаты | Не остался ли режим приращений |
| G54 | Рабочая система координат | Фактическое положение нуля детали |
| G40 / G41 / G42 | Отмена / левая / правая компенсация радиуса | Подвод, сторона и корректор |
| G43 / G49 | Включение / отмена коррекции длины | Номер H и измеренная длина |
| G80 / G81 / G83 | Отмена цикла / сверление / сверление с выводами | Z, R, глубина захода и возврат |
04
Модальность: почему строка без G-кода всё равно двигает инструмент
Модальная команда действует до отмены или выбора другой команды из той же группы. Если активен G01, следующий кадр X30. может продолжить линейное движение без повторного G01. Аналогично в программе сохраняются выбранные единицы, система координат и некоторые компенсации.
Это объясняет риск запуска с середины. Кадр, который безопасен после штатного начала программы, может стать опасным при другом текущем состоянии. Восстановление после остановки требует предусмотренной производителем процедуры, а не только установки курсора на ближайший номер N.
В начале самостоятельной операции стоит явно задать необходимые режимы и проверить корректоры. Но копировать чужой «универсальный безопасный блок» тоже нельзя: его команды могут отменять нужную функцию, а последовательность смены инструмента зависит от станка.
05
Одинаковые номера не означают одинаковые функции
На токарном станке меняется не только набор осей. Существенно отличается смысл отдельных G-кодов. Например, в диалекте Haas G90 на фрезерном станке выбирает абсолютные координаты, а на токарном обозначает цикл наружного или внутреннего точения. Переносить привычку «G90 всегда безопасно задаёт абсолютный режим» нельзя.
Другая ловушка — G98/G99. В рассматриваемом токарном диалекте они задают подачу за минуту или за оборот. В фрезерных циклах сверления эти же номера управляют уровнем возврата. Ошибка здесь может изменить не только скорость, но и движение возле приспособления.
При программировании токарной оси X отдельно выясняют, задаётся диаметр или радиус. Разница в два раза не исправляется снижением подачи. Приводной инструмент, ось C, полярная интерполяция и дополнительные шпиндели требуют ещё более точной привязки к конфигурации оборудования.
06
Учебный пример: читаем прямоугольную траекторию
Рассмотрим только движения в плоскости XY. Допущения: миллиметры, абсолютные координаты, начальная точка X0 Y0, заранее проверенная неизменная высота Z, рабочий ноль и все необходимые настройки уже выполнены. Здесь нет обработки по глубине, запуска шпинделя или включения коррекции.
Маршрут идёт по трём сторонам прямоугольника и возвращается к исходной точке. Замкнутая линия сама по себе не гарантирует правильный размер детали: траектория центра фрезы и готовый контур различаются на радиус инструмента.
| Кадр | Результат при заданных допущениях |
|---|---|
| G21 G17 G90 | Выбор миллиметров, плоскости XY и абсолютного задания |
| G01 X20. Y0. F200. | Перемещение к X20 Y0 с заданной подачей |
| X20. Y10. | G01 остаётся активным; движение к X20 Y10 |
| X0. Y10. | Следующая сторона |
| X0. Y0. | Возврат в начальную точку |
07
M-коды, постпроцессор и реальная комплектация
G-коды в основном описывают геометрию и режим движения, M-коды — вспомогательные действия. Часто встречаются M03/M04/M05 для вращения и остановки шпинделя, M08/M09 для подачи и отключения СОЖ, M30 для завершения программы. Однако специальные функции, зажимы и периферия определяются изготовителем.
Постпроцессор должен соответствовать не просто марке ЧПУ, а станку и его опциям. Одна и та же стойка на двух машинах может работать с разными магазинами инструмента, зажимами, осями и кинематикой. После обновления постпроцессора сохраняют его версию, проверяют контрольную деталь и сравнивают полученный код с ранее утверждённой программой.
При подборе станка полезно заранее передать поставщику типовые операции, используемую CAM и требования к циклам. Это помогает обсудить совместимость до запуска производства, а не после доставки оборудования.
08
Чек-лист перед первым запуском программы
Проверка начинается в симуляции, продолжается на стойке и заканчивается контролем первой детали. Графика ЧПУ не всегда моделирует кулачки, оправки, реальную длину инструмента и все элементы оснастки. Сухой прогон также не заменяет проверку движения под нагрузкой.
Первый запуск проводят обученные сотрудники по инструкции изготовителя и правилам предприятия. Используют предусмотренные режимы проверки и покадрового исполнения; не обходят блокировки. После изменения нуля, инструмента или программы ранее пройденная проверка не считается автоматически действительной.
- Сверить модель стойки, диалект и версию постпроцессора.
- Проверить единицы, плоскость, режим подачи и рабочую систему координат.
- Сопоставить номера T/H/D с фактическим инструментом и корректорами.
- Проверить зажим, вылеты, пределы оборотов и объём оснастки.
- Просмотреть подходы, отводы, смены инструмента и возвраты циклов.
- Зафиксировать утверждённую версию программы и результаты контроля первой детали.
FAQ
Частые вопросы по теме
Можно ли использовать одну таблицу G-кодов для всех станков?
Нет. Таблица помогает ориентироваться, но функция команды зависит от системы ЧПУ, диалекта и типа станка. Особенно важно отдельно проверять токарные циклы, режимы подачи и специальные функции.
Чем G00 отличается от G01?
G00 задаёт быстрое позиционирование, G01 — линейное движение с рабочей подачей. Для G00 необходимо проверить свободное пространство по всей траектории: характер синхронизации осей определяется стойкой.
Почему CAM-программа требует проверки?
CAM использует модель и постпроцессор, а станок — фактические корректоры, заготовку и оснастку. Несоответствие этих данных может привести к ошибке даже при правильной геометрии траектории.
Можно ли запускать программу с нужной строки после остановки?
Только по предусмотренной для конкретного станка процедуре восстановления. Необходимо восстановить модальные режимы, инструмент, корректоры и безопасное положение; одного выбора строки недостаточно.