Выбор оборудования
Точность и повторяемость станка с ЧПУ: что проверить перед закупкой
Разбираем точность позиционирования, повторяемость, геометрию и точность готовой детали. Какие протоколы и условия испытаний запросить у поставщика, как читать измерения и проводить приёмку.
01
У одной цифры «точность станка» нет достаточного смысла
В спецификации могут стоять значения позиционирования и повторяемости осей, но покупателю обычно нужен допуск на конкретной детали. Это разные уровни проверки. Ось может стабильно возвращаться в одну точку, а размер детали меняться из-за инструмента, зажима, нагрева или сил резания. Поэтому сначала выделите критические размеры и поверхности детали, затем сопоставляйте их с характеристиками оборудования.
ISO 230-2 описывает испытание точности и повторяемости позиционирования управляемых осей прямым измерением в нескольких положениях. Метод применим к линейным и поворотным осям. Такой протокол полезен для сравнения машин, но сам по себе не подтверждает допуск детали после обработки.
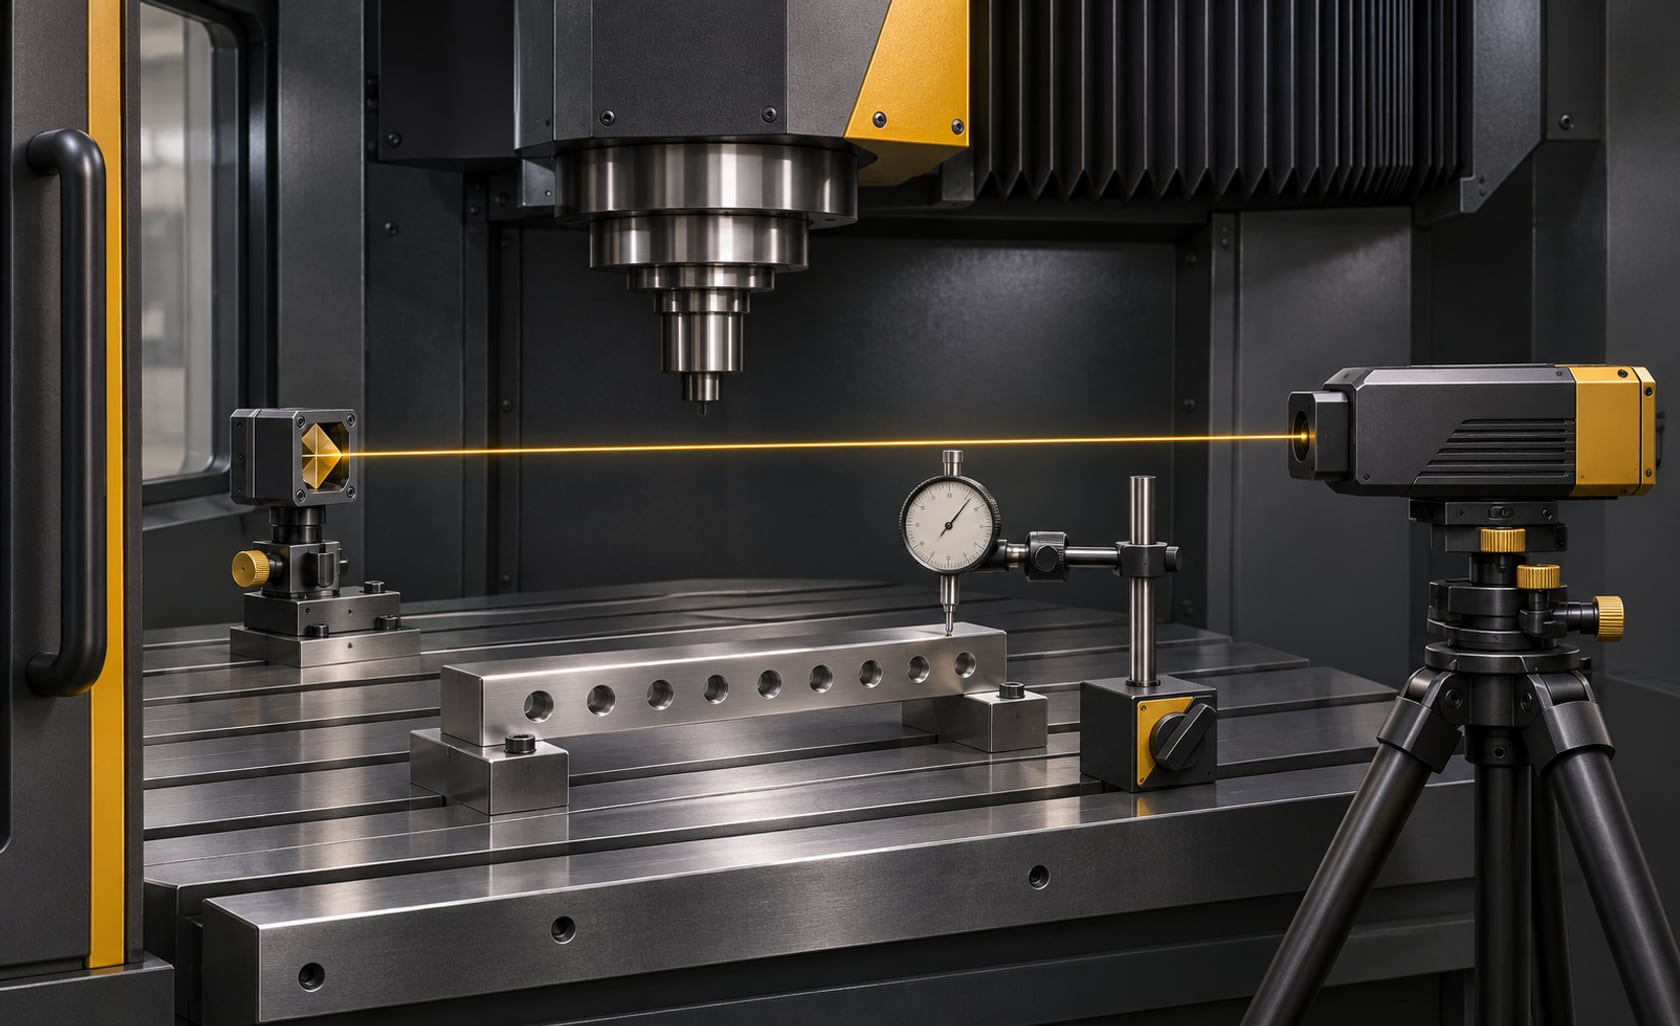
Иллюстрация к статье концептуальная: расположение приборов служит визуальным образом контроля, а не монтажной схемой конкретного испытания.
02
Позиционирование, повторяемость и готовая деталь
Точность позиционирования показывает, насколько фактическая позиция оси соответствует заданной в условиях испытания. Повторяемость характеризует разброс результатов при повторном подходе к позиции. Если ось раз за разом приходит на 0,02 мм дальше цели с малым разбросом, повторяемость может быть хорошей, хотя смещение относительно команды остаётся. Обратный случай тоже возможен: средняя позиция близка к команде, но отдельные приходы заметно разбросаны.
Размер обработанной детали включает весь маршрут погрешностей: станок, инструмент, шпиндель, держатель, программу, закрепление, нагрев, режим резания и измерение. Для поверхностей и отверстий важны также прямолинейность, перпендикулярность, биение и работа осей вместе. В документации HEIDENHAIN отдельно описано влияние измерительной системы и теплового расширения на позиционирование.
При сравнении предложений не переносите паспортную точность отдельной оси напрямую на обещание допуска готового корпуса или вала. Попросите пробную обработку по вашей детали и отдельный протокол измерения.
| Проверка | Что наблюдаем | Чего она не доказывает |
|---|---|---|
| Позиционирование оси | Отклонение фактических точек от заданных | Точность резания на сложной детали |
| Повторяемость оси | Разброс повторных подходов | Отсутствие систематического смещения |
| Геометрия станка | Прямолинейность, перпендикулярность, биение по методике | Стабильность обработки при любом инструменте |
| Пробная деталь | Размеры и форма после выбранного маршрута | Результат на всех иных деталях и режимах |
03
Как читать протокол позиционирования
Уточните редакцию стандарта и методику производителя: какие оси и участки хода проверены, сколько точек и повторов, подход с одного или двух направлений, какой измеритель использован и когда калиброван. Важны также дата, серийный номер машины, компенсации стойки и состояние после прогрева. Таблица без этих условий не позволяет воспроизвести результат.
ISO 230-2 предусматривает повторные измерения в каждой позиции и определение связанных показателей. Для закупки полезно получить исходные графики отклонений по X, Y, Z и поворотным осям, если они входят в технологическую задачу. Проверка только короткого центрального участка хода может пропустить проблему в зоне, где реально располагается большая деталь.
Если поставщик указывает «±0,005 мм», спросите, что именно означает знак ±, на каком ходе и по какому показателю получено значение. Не сравнивайте число из рекламной карточки с протоколом другой методики как одинаковые величины.
04
Учебный пример: повторяемость не устраняет смещение
Предположим, оси задали точку 100,000 мм и получили при трёх подходах 100,018; 100,020; 100,019 мм. Размах измеренных значений равен 100,020 − 100,018 = 0,002 мм. Среднее смещение относительно команды составляет (0,018 + 0,020 + 0,019) / 3 = 0,019 мм. Ось в этом примере приходит близко к одному и тому же месту, но не к заданной координате.
Это только арифметическая иллюстрация, не расчёт показателей по ISO 230-2: стандартная оценка использует свою процедуру, набор точек, направления и статистическую обработку. Три условных числа нельзя использовать для приёмки станка. Пример помогает понять, почему одновременно нужны данные и о смещении, и о разбросе.
| Подход | Фактическая позиция | Отклонение от 100,000 мм |
|---|---|---|
| 1 | 100,018 | +0,018 |
| 2 | 100,020 | +0,020 |
| 3 | 100,019 | +0,019 |
05
Тепло, динамика и измерение после обработки
Тепловое состояние станка меняется после простоя, прогрева шпинделя и длительного цикла. HEIDENHAIN описывает, как температурные изменения ШВП и положения измерительной системы влияют на точность позиционирования. Renishaw также обращает внимание на температурную стабильность и прогрев при измерении инструмента. Поэтому результаты холодного и прогретого станка следует различать.
Лазерное измерение оси характеризует позиционирование без процесса резания. Круговые тесты, измерение геометрии и обработка контрольного образца раскрывают другие свойства системы. Для детали с допуском после чистового прохода фиксируют материал, зажим, инструмент, программу, время прогрева и способ измерения. Иначе повторить результат будет сложно.
Измерение самой детали должно иметь известную неопределённость и подходящий прибор. Измерение в станке удобно для коррекций, но независимый контроль готовой детали по согласованной методике даёт более ясное основание для приёмки.
06
Что включить в договор и приёмку
Согласуйте не абстрактную «точность 5 микрон», а измеримые условия. Укажите оси, диапазоны, выбранную методику, состояние станка, сроки передачи протоколов и допустимые значения. Если критична готовая деталь, приложите чертёж контрольной детали, маршрут обработки, оснастку и перечень размеров для проверки.
При поставке проверьте серийный номер, наличие протоколов, состояние после монтажа и повторный результат на площадке. Фундамент, температура цеха, транспортировка и наладка способны изменить результат относительно заводского испытания. При отклонении сначала разбирают источник ошибки и повторяют измерение по согласованной процедуре; корректировки компенсаций документируют.
Для нескольких станков сравнивайте одинаковый набор деталей, оснастки и приборов. Номинальная скорость, число осей и класс направляющих сами по себе не дают гарантии точности именно вашей операции.
07
Чек-лист покупателя
Перед запросом цены подготовьте карту критичных размеров и условия приёмки. Это делает предложения сопоставимыми.
- Указать детали, материал, допуски формы и расположения, размер партии и рабочую зону.
- Запросить отдельные показатели позиционирования и повторяемости для нужных осей.
- Получить методику, графики, полный диапазон измерения и условия прогрева.
- Уточнить геометрические проверки, круговой тест и ограничения для поворотных осей.
- Согласовать контрольную деталь, инструмент, оснастку и программу измерений.
- Зафиксировать приборы, дату калибровки и правила независимой проверки размера.
- Повторить согласованные испытания после монтажа на площадке и сохранить протокол.
FAQ
Частые вопросы по теме
Чем отличается точность позиционирования от повторяемости?
Первая описывает близость фактического положения к заданному по определённой методике; вторая — разброс повторных подходов. Хорошая повторяемость не исключает устойчивого смещения.
Гарантирует ли паспортная точность станка допуск готовой детали?
Нет. На деталь влияют инструмент, зажим, режим резания, температура и измерение. Допуск подтверждают обработкой и контролем по согласованному маршруту.
Зачем проверять станок после установки, если есть заводской протокол?
Заводской протокол относится к его условиям испытаний. После перевозки и монтажа меняются основание и условия среды; повторная проверка подтверждает состояние станка на вашей площадке.
Достаточно ли одного числа точности в коммерческом предложении?
Нет. Нужны показатель, методика, ось, участок хода, условия прогрева и протокол с результатами. Без этих данных числа разных поставщиков нельзя уверенно сопоставить.
Источники и нормативная база
- ISO 230-2:2014 — методы определения точности и повторяемости позиционирования осей
- HEIDENHAIN: Machining Accuracy of Machine Tools — влияние измерительной системы и тепла
- HEIDENHAIN: KGM 200 — измерение позиционирования и динамики станка
- Renishaw: Understanding Non-Contact Tool Setting — условия измерения и тепловой рост